




 Дом
 Продукты
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

Предварительное прессование и основное прессование — это два отдельных этапа в роторном таблеточном прессе. Предварительное прессование сначала уплотняет порошок, помогает частицам улечься и позволяет запертому воздуху выйти при подходящих условиях. Основное прессование прилагает дальнейшее давление для формирования таблетки требуемой прочности.Ключевое различие заключается в том, что предварительное прессование подготавливает слой порошка, в то время как основное прессование работает с уже уплотненным материалом.
Оба этапа влияют на твердость таблетки, расслоение (кэппинг), расслоение по плоскостям (ламинацию) и стабильность производства. Их результаты также зависят от рецептуры, скорости турели, конструкции пуансона и того, как быстро прилагается и сбрасывается давление. Более высокое усилие не автоматически производит лучшую таблетку.
Основные эффекты на качество таблеток
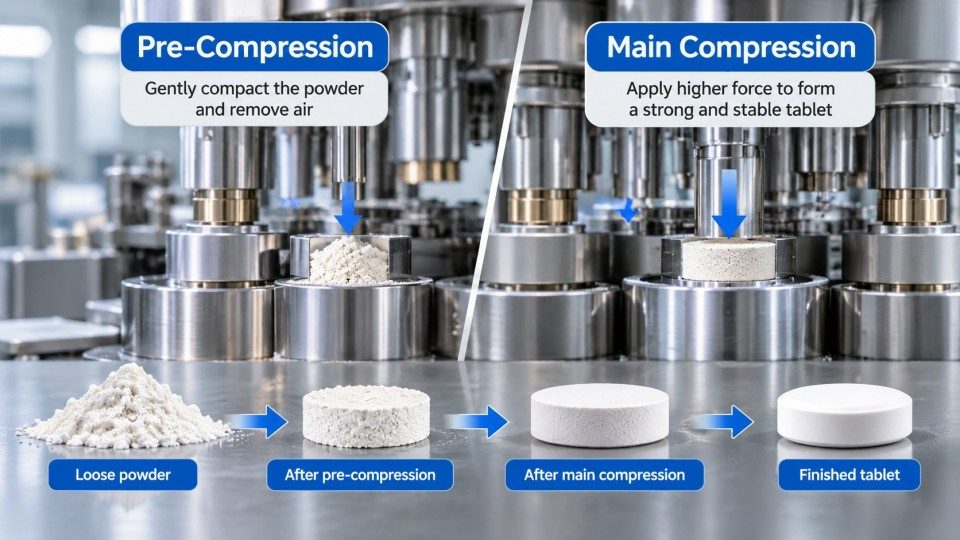
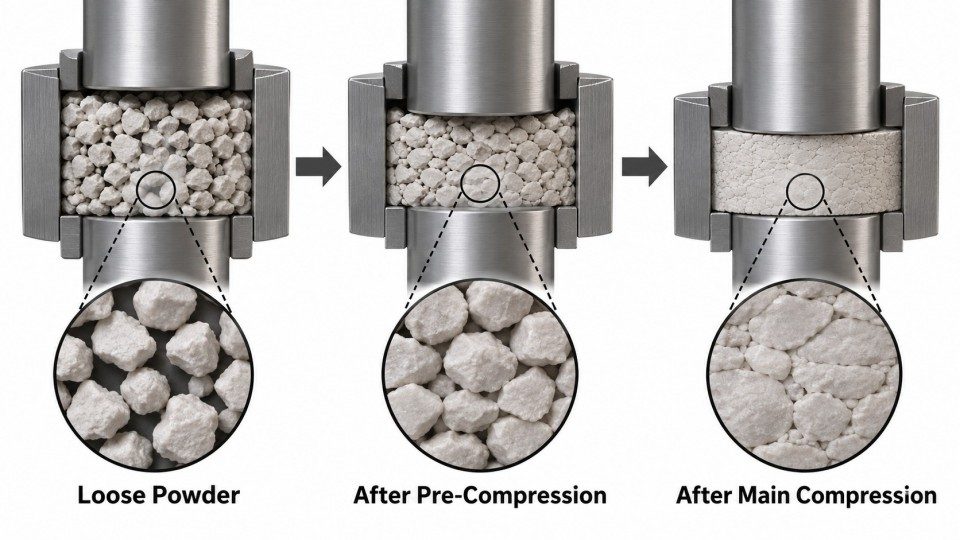
Предварительное прессование начинает уплотнение порошка; основное прессование завершает компактирование, необходимое для прочности и формы таблетки. Оба этапа используют верхний и нижний пуансоны, работающие против прессующих роликов, но они действуют в разных точках производственного цикла.
После заполнения матрица перемещается на станцию предварительного прессования. Ролики сближают пуансоны, уменьшая пространство, занимаемое порошком или гранулами. Частицы переходят в более тесный контакт, крупные воздушные полости уменьшаются, и часть воздуха может выйти. В зависимости от материала частицы также могут начать деформироваться или ломаться на более мелкие кусочки. принцип работы роторного таблеточного пресса объясняет полную последовательность заполнения, прессования и выталкивания.
Давление обычно падает по мере того, как пуансоны покидают первые ролики. Затем частично сформированная таблетка достигает станции основного прессования, где дальнейшая нагрузка создает более сильный контакт между частицами. Наконец, давление сбрасывается, и таблетка выталкивается из матрицы. Плохо подогнанные или изношенные пуансоны и матрицы могут сделать эти этапы менее стабильными.
|
Сравнение |
Предварительное прессование |
Основное прессование |
|
Положение |
Первая станция прессования |
Вторая станция прессования |
|
Основная цель |
Утряска и частичное уплотнение порошка |
Наращивание конечной плотности и прочности таблетки |
|
Что происходит с частицами |
Перегруппировка, начальная деформация и возможное высвобождение воздуха |
Дальнейшая деформация и более сильное связывание частиц |
|
Основные настройки |
Усилие предварительного прессования и скорость приложения нагрузки |
Усилие основного прессования, скорость приложения нагрузки и время выдержки |
|
Влияние на качество |
Изменяет реакцию порошка на следующий этап |
Сильно влияет на конечную твердость и целостность таблетки |
Усилие прессования и давление прессования различаются. Усилие — это нагрузка, создаваемая пуансонами, обычно выражаемая в кН. Давление описывает эту нагрузку на единицу площади контакта пуансона, обычно в МПа. Одно и то же усилие может создавать разное давление на таблетках разного размера. Именно поэтому настройки нельзя просто копировать между инструментами разных размеров без проверки реального технологического процесса.
Основное прессование обычно вносит наибольший вклад в конечную прочность таблетки, однако предварительное прессование может изменить эффективность воздействия этого усилия. Таблетка, которая была плохо подготовлена на первом этапе, может вести себя иначе, чем таблетка с более равномерным начальным уплотнением.
Предварительное прессование изменяет степень плотности укладки частиц перед их попаданием на основные валки. Если оно помогает частицам порошка перераспределиться и высвободить воздух, основное прессование может сформировать более прочную таблетку без увеличения пикового усилия. Если предварительное прессование не подходит для данного материала, оно может принести мало пользы или вызвать нежелательные напряжения.
Опубликованные исследования рецептур подтверждают, что взаимосвязь между двумя этапами зависит от прессуемого порошка. Некоторые рецептуры хорошо реагируют на более низкое начальное усилие, в то время как другие ведут себя иначе. Не существует универсального процентного соотношения усилия основного прессования, которое служило бы наилучшей настройкой предварительного прессования для любой таблетки.
Увеличение усилия основного прессования также не является универсальным решением. По мере роста усилия таблетки могут становиться плотнее и прочнее, но рост прочности может остановиться, а чрезмерное усилие может привести к дефектам или нарушить другие требования к продукции. Рабочая настройка должна отвечать не только целевому показателю твердости.
Твердость таблетки обычно означает прочность на излом: нагрузку, необходимую для разрушения готовой таблетки, измеряемую в Н. Прочность на разрыв, измеряемая в МПа, учитывает геометрию таблетки при использовании соответствующего расчета. Истираемостьизмеряет, сколько материала теряет таблетка в результате многократного перемещения и истирания. Это связанные свойства, но они не взаимозаменяемы.
Таблетка может пройти испытание на прочность при раздавливании и все равно сколоться при обращении. Другая может быть механически прочной, но не соответствовать требуемой спецификации дезинтеграции или растворения. Проверка проблем с твердостью таблеток одновременно с истираемостью таблеток дает более полную картину, чем оценка только усилия прессования.
Масса, толщина и пористость таблетки могут помочь объяснить изменение прочности. Если таблетка становится тверже из-за того, что ее частицы упаковываются плотнее, это не обязательно то же самое, что улучшение связей между этими частицами.
Скорость ротора определяет, как быстро пуансоны проходят через каждую станцию прессования, в то время как конструкция пуансона и ролика влияет на то, как нарастает и падает усилие. По этой причине одинаковые обороты в минуту не гарантируют одинаковый результат прессования на разных машинах или с разными рецептурами.
Время выдержки обычно описывается как короткий период, когда пуансон находится под высоким давлением рядом с роликом. Геометрическое время выдержки оценивается по геометрии и скорости машины. Время выдержки на основе усилия рассчитывается по измеренной кривой усилия с использованием заданного уровня усилия. Эти два измерения связаны, но не идентичны.
Исследования, сравнивающие эти определения, показали, что расчетное время выдержки на машине может оставаться неизменным, в то время как измеренное время выдержки на основе усилия различалось для разных смесей порошков и условий прессования. Для операторов полезный вывод прост: настройка оборотов в минуту раскрывает лишь часть картины.
Более высокая скорость ротора обычно сокращает время, доступное для заполнения матрицы и прессования. Для некоторых порошков это может снизить прочность таблеток или увеличить вариацию массы. Другие рецептуры хорошо переносят более высокую скорость, поэтому более медленная машина автоматически не является лучшей машиной. Допустимый диапазон скоростей должен определяться фактическими результатами качества.
Форма головки пуансона, а также размер и положение прессующих роликов влияют на то, как быстро смыкаются пуансоны, как долго они остаются вблизи пикового усилия и как сбрасывается давление. Изменение технологической оснастки или конструкции пресса может поэтому изменить качество таблетки, даже если отображаемое пиковое усилие выглядит одинаково.
Полезный способ рассмотрения этого процесса — предварительное сжатие → сброс давления → основное сжатие → окончательный сброс и выталкивание. Каждый шаг может влиять на следующий. При сравнении таблетпрессов5
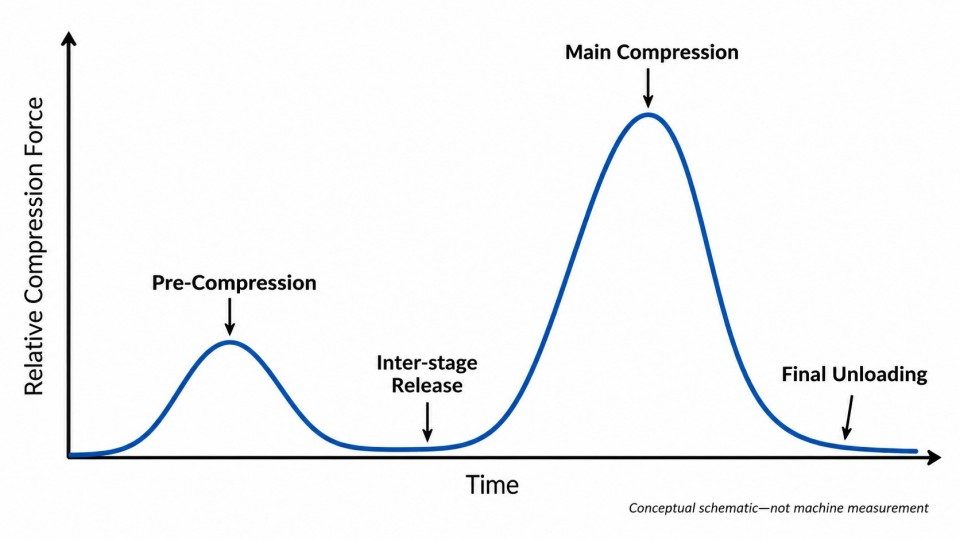
Концептуальная кривая усилия и времени таблетпресса, показывающая предварительное сжатие, сброс давления и основное сжатие
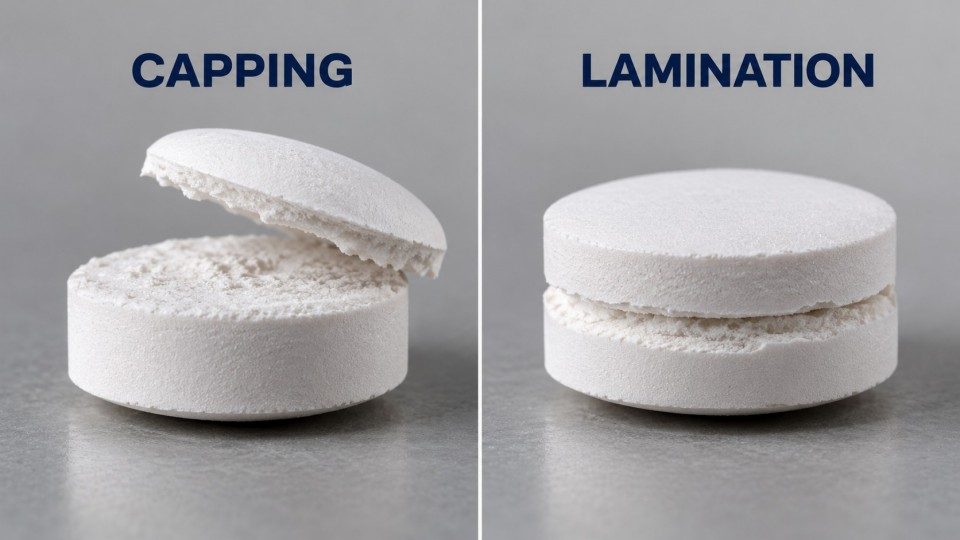
Расслоение и разделение на пластины возникают, когда спрессованный материал не выдерживает напряжений, возникающих во время сжатия, сброса давления или выталкивания. Запертый воздух — частая причина, но не единственная. Увеличение усилия сжатия без определения причины может усугубить проблему.
Если порошок сжимается слишком быстро, воздух может оказаться запертым по мере смыкания промежутков между частицами. Когда пуансоны сбрасывают давление, воздух расширяется, в то время как частицы восстанавливают часть своей первоначальной формы. Если внутренние связи таблетки слишком слабы, ее верхняя часть может отделиться или тело может расколоться на слои.
Предварительное сжатие может помочь, предоставив порошку возможность раньше уплотниться и выпустить воздух. Исследования также показывают, что запертый воздух может способствовать расширению, измеряемому внутри матрицы. Это означает, что необычно сильное восстановление после сжатия не всегда обусловлено собственной упругостью порошка.
Предварительное сжатие и основное сжатие работают как отдельные события, а не просто как одно долгое сжатие. В опубликованном исследовании расслоения допущение падения первой нагрузки перед основным сжатием предотвратило расслоение в испытанном составе, в то время как сохранение нагрузки непрерывной — нет. Это не означает, что каждый пресс требует одинакового интервала; это показывает, почему этап сброса давления может иметь значение.
Расслоение также может начинаться во время выталкивания, когда трение между таблеткой и стенкой матрицы создает напряжение. Другие трещины появляются по мере расширения таблетки после сжатия. Исследования показали, что эти различные механизмы реагируют на предварительное сжатие неодинаково. Если дефекты таблеток сохраняются, исследуйте, когда и где ломается таблетка, вместо того чтобы многократно увеличивать усилие.
Различным порошкам требуются разные условия сжатия, поскольку их частицы изгибаются, ломаются и связываются по-разному. Затем машина добавляет еще одну переменную: то, как она прикладывает и сбрасывает усилие.
Микрокристаллическая целлюлоза (МКЦ), распространенный наполнитель таблеток, часто образует связи за счет изменения формы под давлением. Некоторые фосфатно-кальциевые материалы ведут себя больше как хрупкие частицы и ломаются на более мелкие кусочки, создавая новые контактные поверхности. Порошки, которые сильно восстанавливаются после сжатия или легко удерживают воздух, могут быть более чувствительны к скорости и предварительному сжатию.
Размер частиц, влажность, уровень смазывающего вещества и грануляция также влияют на результат. Порошок может уплотняться плотно, но все равно образовывать слабые таблетки, если его частицы плохо связываются. Исследователи различают сжимаемость (насколько легко порошок становится плотнее), способность к таблетированию (какая прочность развивается при заданном давлении) и компактируемость (какая прочность развивается при заданной плотности). Эти термины помогают объяснить, почему плотность и твердость не всегда растут одновременно.
Практический вывод заключается в том, что настройки, проверенные на одном составе, могут не работать с другим, даже если размеры таблетки одинаковы. Фиксированное соотношение предварительного и основного сжатия игнорирует эти различия материалов.
Проверьте прессующие ролики, форму головки пуансона, поддерживаемый инструмент, регулировку усилия и функции контроля. Эти особенности влияют на то, как усилие достигает порошка. Износ инструмента, плохое состояние матрицы или нестабильное наполнение также могут со временем изменить результат. Инструмент таблетпресса должен соответствовать как материалу, так и предполагаемой форме таблетки.
При осуществлении выбора таблетпресса, сравнивайте практический диапазон управления и стабильный выход машины, а не только ее заявленное максимальное усилие или производительность. Эти максимальные характеристики не могут предсказать качество таблеток для неисследованного состава.
Наилучшие настройки предварительного и основного сжатия — это те, которые стабильно производят таблетки, отвечающие требуемым пределам качества на предполагаемой скорости производства. Не существует единого соотношения усилий или целевого времени выдержки, подходящего для любой рецептуры.
При сравнении утвержденных настроек сохраняйте постоянными рецептуру, оснастку и целевой вес таблетки. Контролируйте следующие группы параметров, а не изменяйте несколько не связанных между собой переменных одновременно:
Более прочная таблетка не обязательно является лучшей таблеткой, если она не проходит испытания на истираемость, распадаемость или другие требования спецификации. Регулярное техническое обслуживание фармацевтического оборудования также имеет значение, поскольку изношенный инструмент и неравномерная подача могут сделать ранее стабильные настройки ненадежными.
Начните с того, что показывают дефектные таблетки. Если таблетки слабые и имеют необычно пористую структуру, проверьте, достаточно ли уплотняется порошок. Если по мере роста скорости появляется расслоение, исследуйте удаление воздуха, скорость загрузки и поведение порошка. Если слои разделяются при выталкивании, проверьте трение в матрице и оснастку, а не предполагайте, что проблему решит большее предварительное уплотнение.
Для новой машины определите ассортимент продукции, оснастку, требуемую скорость, элементы управления уплотнением и критерии приемки по качеству в техническом задании пользователя. Rich Packing может обсудить подходящую конфигурацию таблеточного пресса под эти требования, в то время как окончательные настройки для конкретной рецептуры должны быть установлены и подтверждены на предназначенном для этого оборудовании.
Основные выводы: предварительное уплотнение подготавливает порошок, основное уплотнение формирует таблетку, и оба процесса должны оцениваться по качеству готовой таблетки. Усилие, скорость и время выдержки — это настройки машины; постоянная прочность, низкий уровень брака и надежный выход продукции — это результаты, которые имеют значение.
Предварительное уплотнение частично уплотняет и кондиционирует порошок. Основное уплотнение дополнительно консолидирует его для формирования окончательной структуры и прочности таблетки.
Нет. Отдельная станция предварительного уплотнения доступна только на машинах, спроектированных с такой функцией.
Нет. В рутинном производстве оно часто ниже, но полезная зависимость зависит от рецептуры и машины.
Не существует единого подходящего усилия для каждой таблетки. Настройки определяются свойствами материала, оснасткой, скоростью и целевыми показателями качества.
Да. Правильное предварительное уплотнение может улучшить укладку и сцепление частиц, но этот эффект должен быть подтвержден на реальном материале.
Нет. Прочность может перестать расти, а чрезмерное усилие может привести к дефектам или повлиять на другие требования к качеству.
Нет. Более высокая скорость изменяет время заполнения и уплотнения, но результат зависит от рецептуры, оснастки и профиля усилия.
Оно может помочь, когда задействован захваченный воздух или история загрузки. Оно не может исправить каждый дефект, вызванный выгрузкой или выталкиванием.
Твердость обычно относится к усилию разрушения в Н. Прочность на разрыв выражает прочность в МПа с использованием подходящего расчета для формы таблетки.
Сравните оба этапа уплотнения с учетом скорости, оснастки, поведения материала и испытаний готовых таблеток в соответствии с утвержденными производственными процедурами.
Ruegger CE, Celik M. Pharmaceutical Development and Technology. 2000;5(4):495–505.
Mohylyuk V. Pharmaceutical Development and Technology. 2024;29(7):719–726.
Vreeman GW, Sun CC. International Journal of Pharmaceutics. 2022;615:121514.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
Электронное письмо : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Поддерживается сеть IPv6