< img height="1" width="1" style="display:none" src="https://www.facebook.com/tr?id=860012012932429&ev=PageView&noscript=1" />
capsule counting machine
  • Jul 15, 2026 Упаковка порошковых саше: 7 ключевых факторов точного наполнения и надежной герметизации
    Упаковка порошка в саше требует не просто заполнения порошком небольшого пакета. Стабильное производство зависит от того, как порошок перемещается через упаковочную машину для саше, насколько точно измеряется каждая доза и может ли упаковка сохранять надежную герметичность после производства.   Разные порошки ведут себя по-разному во время упаковки. Фармацевтические порошки, пробиотики, электролитные смеси, кофе, пищевые добавки и порошки приправ могут значительно различаться по сыпучести, плотности, чувствительности к влаге и образованию пыли. Эти различия напрямую влияют на точность наполнения, качество запайки, эффективность производства и надежность готовой упаковки.   Успешный процесс упаковки порошка в саше зависит от семи ключевых областей контроля: сыпучесть порошка, насыпная плотность и размер частиц, поведение влаги и пыли, метод наполнения, формат упаковки, контроль пленки и запайки, а также стабильность многорядного производства. Понимание этих факторов помогает производителям снизить вариации веса, проблемы с утечками, отходы продукции и ненужные простои.   1. Что такое упаковка порошка в саше?   Упаковка порошка в саше — это процесс формования, наполнения и запайки, используемый для разделения порошков или гранул на отдельные небольшие упаковки. Во время производства упаковочная пленка разматывается, формируется в требуемую форму, заполняется отмеренной дозой, запаивается и разрезается на готовые саше.   Этот метод упаковки широко используется для фармацевтических порошков, пищевых добавок, электролитных продуктов, растворимого кофе, напитков в порошке, специй и других продуктов в индивидуальных дозировках.   Саше обычно имеет более широкую упаковочную форму с большим пространством для печати и возможностью адаптации к различным объемам дозировки. Стик-пакимеет узкую и вытянутую структуру, что делает его подходящим для небольших порций, которые требуют контролируемого высыпания в чашки или бутылки.   Однако формат упаковки является только одной частью процесса. Поведение продукта, технология наполнения, выбор пленки, условия запайки и стабильность производства определяют, насколько хорошо будет работать готовая упаковка.   Почему упаковка порошка в саше требует большего контроля   С порошками часто сложнее работать, чем с жидкостями или более крупными частицами, поскольку их физические свойства могут изменяться во время производства.   Мелкие порошки могут образовывать пыль во время наполнения и загрязнять области запайки. Некоторые продукты впитывают влагу и теряют первоначальную сыпучесть. Другие создают статическое электричество и прилипают к поверхностям машины для наполнения саше или упаковочной пленке.   Из-за этих различий машина для наполнения саше порошком, которая хорошо работает с одним порошком, может не обеспечивать такие же результаты с другим продуктом. Стабильная упаковка порошка в саше требует понимания взаимосвязи между материалом, системой наполнения и процессом упаковки.   Следующие семь факторов определяют, смож...
    Подробнее
  • Jul 13, 2026 Полное руководство по выбору оснастки таблеточного пресса для специальных материалов
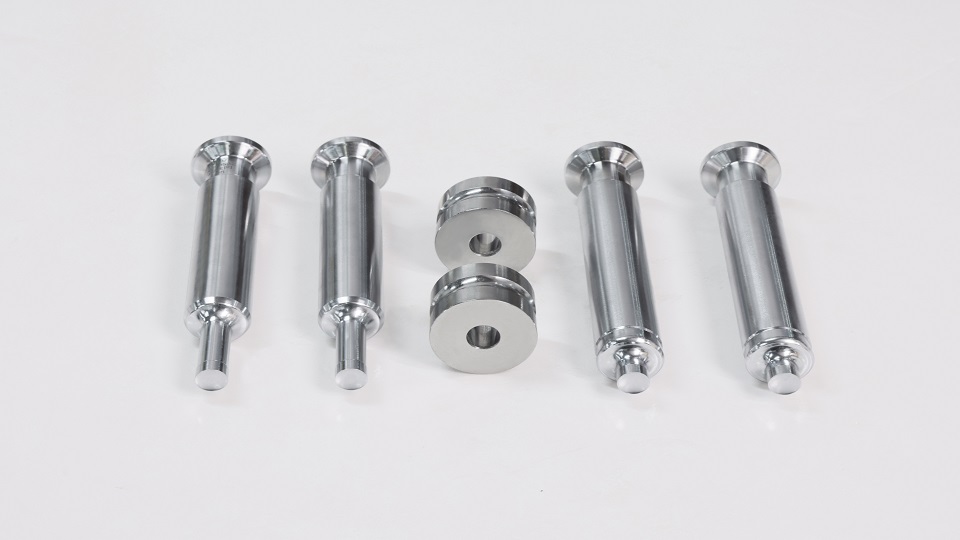
          В производстве таблеток, производители часто сосредотачиваются на скорости производства, силе сжатия и автоматизации при выборе таблеточного пресса. Однако оснастка для таблеточного пресса также имеет решающее значение для прессования таблеток. Пуансон и матрицы — это компоненты, которые контактируют с продуктом в каждом цикле прессования. Их материал, отделка поверхности и конструктивное исполнение напрямую влияют на качество таблеток, эффективность производства и общие эксплуатационные расходы. Особенно это важно, когда таблеточный пресс обрабатывает специальные материалы, такие как кислые, липкие, абразивные или чувствительные к влаге вещества. В этом случае неподходящая оснастка может привести к производственным проблемам и дорогостоящим простоям. В этом руководстве объясняется, как выбрать подходящую оснастку для таблеточного пресса для различных сложных материалов и как индивидуальные решения для таблеточного пресса могут помочь максимизировать производительность при снижении затрат на обслуживание.   Оснастка для таблеточного пресса 1. Почему выбор оснастки важен для таблеточного пресса? Выбор правильной оснастки для таблеточного пресса — это не просто замена изношенных пуансонов и матриц. Это критически важно для качества таблеток, надежности машины и производственных расходов. Особенно при прессовании специальных продуктов эффективность таблеточного пресса сильно зависит от подходящей оснастки с учётом свойств материала и его влияния. Прежде чем рассматривать варианты оснастки для разных материалов, важно понять, как пуансоны и матрицы работают в таблеточном прессе и почему выбор оснастки играет ключевую роль в прессовании таблеток. 1.1 Оснастка для таблеточного пресса — это не просто расходный элемент Многие производители считают оснастку для таблеточного пресса, включая верхние и нижние пуансоны и матрицы, простыми расходными деталями. На самом деле это прецизионные компоненты, которые определяют, насколько эффективно порошок или гранулы превращаются в готовые таблетки. Таблеточный пресс сжимает порошок или гранулы в матрицах с помощью скоординированного движения верхних и нижних пуансонов. В каждом цикле сжатия эти компоненты работают вместе, чтобы обеспечить формирование таблетки. Более того, размер и форма оснастки определяют внешний вид таблеток. Перед прессованием нижний пуансон устанавливается на заданную глубину в матрице, чтобы обеспечить подачу материала, что определяет количество засыпанного порошка. Во время прессования верхний пуансон движется вниз, а нижний пуансон поднимается в матрице, применяя давление к материалу. После прессования нижний пуансон поднимается, выталкивая готовую таблетку из матрицы. Только при точном изготовлении и идеальном совпадении верхнего и нижнего пуансонов с матрицей таблеточный пресс способен стабильно производить таблетки с равномерным весом, твердостью, толщиной и внешним видом. Поскольку оснастка непосредственно контактирует с материалом, она сильно влияет на эффективность прессования,...
    Подробнее
  • Jul 12, 2026 Двухслойные таблетки: полное руководство по производству, соединению слоев и распространенным дефектам
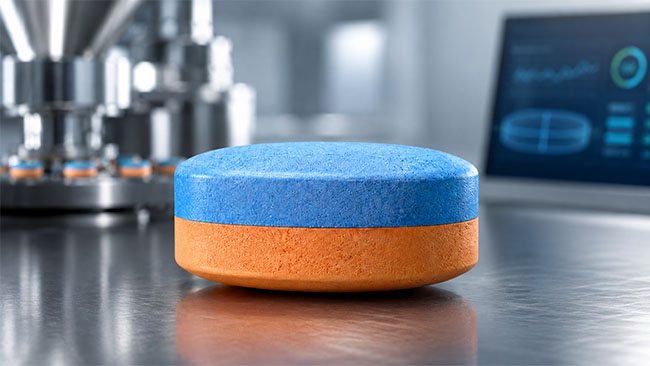
    Двухслойная таблетка объединяет две отдельно подготовленные рецептуры в одной дозированной единице. Два слоя могут содержать разные действующие вещества, иметь разные профили высвобождения или сохранять ингредиенты раздельно, если прямой контакт создает проблемы со стабильностью или обработкой. Готовая таблетка при этом должна вести себя как единый продукт во время прессования, выталкивания, нанесения покрытия, упаковки, транспортировки и хранения.   Это требование делает производство двухслойных таблеток более сложным, чем обычное прессование однослойных таблеток. Каждая рецептура имеет собственные характеристики текучести, плотность, уровень влажности, реакцию на смазку и поведение при деформации. Первый слой должен быть достаточно уплотненным, чтобы оставаться стабильным до этапа второго заполнения, но не настолько плотным, чтобы второй слой не мог сформировать прочную границу раздела. Ошибки массы слоев, перенос порошка, расслоение верхней части и деламинация часто начинаются именно на этом этапе.     Исследования двухслойных таблеток показывают, что свойства материалов, прессование первого слоя, финальное прессование и шероховатость границы раздела влияют на механическую прочность. Поэтому правильные параметры определяются в ходе разработки конкретного продукта и масштабирования производства, а не универсальной формулой давления. (PubMed)   1. Что такое двухслойная таблетка и зачем она используется?   Двухслойная таблетка содержит ровно два слоя, сформированных из отдельных смесей. Первая смесь поступает в матрицу и подвергается контролируемому уплотнению. Затем добавляется вторая смесь, и финальное прессование объединяет оба слоя в одну таблетку.   Многослойная таблетка — это более широкая категория таблеток, содержащих два или более слоев. Трехслойная таблетка содержит три слоя. Цвета слоев являются необязательными: цвет может облегчать проверку границы раздела, но структура определяется отдельными рецептурами и последовательным заполнением. Характеристика Однослойная таблетка Двухслойная таблетка Подача рецептуры Обычно одна Две отдельные подачи Последовательность заполнения Один этап Два контролируемых этапа Последовательность прессования Основное прессование Уплотнение первого слоя и финальное прессование Контроль массы Общая масса таблетки Масса каждого слоя и общая масса таблетки Дополнительные риски Общие дефекты таблеток Разделение слоев, перекрестное загрязнение, изменение массы слоев Двухслойные таблетки выбирают, когда одна однородная смесь не может обеспечить требуемую конструкцию продукта.   Одно из распространенных применений — объединение немедленного и пролонгированного высвобождения. Первый слой обеспечивает начальную дозу, а второй использует вспомогательные вещества, контролирующие высвобождение, чтобы поддерживать доставку в течение более длительного периода. Характер высвобождения определяется рецептурой каждого слоя, а не различием в цвете.   Еще одно применение — объединение двух действующих веществ в одной дозированн...
    Подробнее
  • Jul 10, 2026 Блистерная упаковочная машина с роликовой плитой и полным сервоприводом: более высокая точность, больший объем производства, более интеллектуальная упаковка
    Поскольку мировой спрос на фармацевтическую продукцию продолжает расти, производители сталкиваются с возрастающей задачей увеличения производительности при сохранении стабильного качества упаковки. Этот спрос ускорил развитие высокоскоростных роликовых блистерных упаковочных машин для крупномасштабного и непрерывного производства.   Однако это создает новые технические сложности. Когда несколько станций работают на высоких скоростях, даже незначительные отклонения во времени или позиционировании могут повлиять на итоговое качество упаковки.   Итак, как блистерная упаковочная машина может обеспечить одновременно высокую скорость работы и высокоточную систему управления? Ответ заключается во внедрении полноценной сервоприводной системы управления, которая превращает машину из традиционной механической конструкции в высокосинхронизированное интеллектуальное упаковочное решение.   В этой статье будет рассмотрено, как сервотехнологии позволяют роликовым блистерным упаковочным машинам достигать большей точности и более надежной работы при высокоскоростном производстве.     Применение блистерной упаковочной машины   1. Два основных типа блистерных упаковочных машин Блистерная упаковочная машина является основным оборудованием в фармацевтической промышленности и сфере здравоохранения, предназначенным для упаковки таблеток, капсул, инъекций, флаконов различных характеристик, а также металлических изделий, конфет, электронных сигарет, одноразовых шприцев и других материалов. С точки зрения конструкции блистерные упаковочные машины в основном делятся на две категории: блистерные упаковочные машины плоского типа и блистерные упаковочные машины роликового типа. Эти два типа машин представляют собой основные технологические направления в современной блистерной упаковке, каждое из которых отвечает различным производственным потребностям.   1.1 Блистерная упаковочная машина плоского типа блистерная упаковочная машина плоского типа использует процесс прерывистого движения. Во время производства формовочная матрица и уплотнительная плита перемещаются вертикально для выполнения формования блистера и термосваривания в цикле с остановками и запусками. Такой прерывистый режим работы обеспечивает достаточное время для формования и герметизации, что делает машину подходящей для продукции, требующей более высокого давления формования. Ключевые особенности:     ♦ Высокое давление формования, обеспечивающее четко сформированные ячейки блистера с отличной стабильностью формы.     ♦ Надежное качество термосваривания благодаря равномерному давлению, создаваемому плоской уплотнительной плитой.     ♦ Хорошая адаптация к различной глубине блистеров и размерам продукции. Применение: Блистерная упаковочная машина плоского типа широко применяется для мелкосерийного и среднесерийного производства, глубокого формования и упаковки деликатной продукции, такой как шприцы и ампулы, требующей осторожного обращения в процессе упаковки. Она особенно подходит для производителей, которые став...
    Подробнее
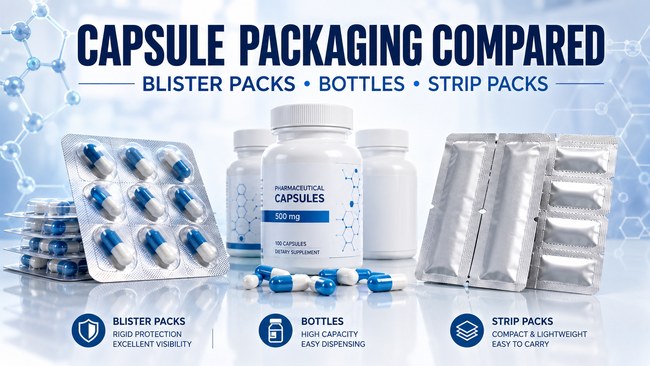
  • Jul 08, 2026 Сравнение упаковки капсул: практический выбор между блистерной упаковкой, бутылками и стрип-упаковкой
      Выбор упаковки для капсул — это практическое бизнес-решение, а не только выбор дизайна упаковки. Блистерные упаковки, флаконы и стрип-упаковки защищают капсулы, но дают разные результаты с точки зрения срока годности, стоимости материалов, скорости производства, компоновки линии и пользовательского опыта. Формат, который хорошо подходит для одной добавки, безрецептурного продукта или фармацевтической капсулы, может быть неэффективным или рискованным для другой.   Это сравнение рассматривает каждое решение через факторы, которые важны в реальном производстве: защиту от влаги, гибкость SKU, место для этикетки, совместимость с оборудованием, вторичную упаковку и использование на рынке. Цель — помочь командам выбрать между блистерной упаковкой, флаконами и стрип-упаковкой до инвестирования в оснастку, материалы или оборудование.   1. Почему выбор упаковки для капсул влияет на срок годности, стоимость и производство   Упаковка капсул влияет на срок годности, поскольку каждый формат по-разному контролирует влагу, кислород, свет и воздействие со стороны пользователя. Блистерная упаковка герметично запечатывает капсулы в отдельных ячейках, поэтому каждая доза остается защищенной до момента открытия. Флакон содержит много капсул в одной общей емкости, поэтому защита в большей степени зависит от материала флакона, индукционной пломбы, осушителя и частоты открытия пользователем. Стрип-упаковка может обеспечивать надежную защиту благодаря фольгированному ламинату, но обычно предоставляет меньше видимости продукта и меньше места для печатной информации.   Она также влияет на стоимость, поскольку каждое решение использует разные материалы, оснастку и логику переналадки. Блистерная упаковка часто требует формующих инструментов, фольги для запайки, картонных коробок и запланированных изменений формата. Флаконам нужны крышки, пломбы, осушители, этикетки и точный подсчет, но они могут поддерживать разные размеры фасовки при одной базовой концепции упаковки. Стрип-упаковка может быть компактной и защитной, при этом структура пленки, контроль запайки и точность резки все равно влияют на общую стоимость производства.   Планирование производства также меняется. Правильный формат определяет, нужна ли фабрике блистерная упаковочная машина для капсул , линия подсчета и фасовки капсул во флаконы или стрип-упаковочная машина для капсул. Это также влияет на точки контроля, расположение кодировки, картонную упаковку, этикетирование и вторичную упаковку. Поэтому упаковку капсул следует выбирать сначала по рискам продукта и рыночному применению, а затем подбирать соответствующее машинное решение.   Для фармацевтических, нутрицевтических линий и линий товаров для здоровья блистерные упаковки обеспечивают видимость дозы, флаконы дают гибкость по количеству, а стрип-упаковки обеспечивают компактную барьерную защиту.   2. Блистерная упаковка для капсул: защита отдельных доз и привлекательность для розницы   Блистерные упаковки удерживают каждую капсулу в отдельной ячейке, обычно...
    Подробнее
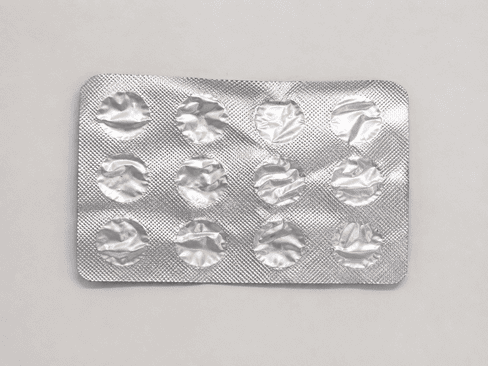
  • Jul 08, 2026 Почему алюминиевая фольга мнётся на блистерной упаковочной машине? 8 причин и решений
        1. Введение   В производстве блистерной упаковки, сминание алюминиевой фольги является одной из распространённых проблем, которая может влиять на качество готовой упаковки. Для фармацевтической продукции, нутрицевтиков и товаров для здравоохранения гладкая и хорошо запечатанная блистерная упаковка важна не только для внешнего вида, но и для защиты продукта, качества запайки и эффективности производства.   Когда на алюминиевой фольге появляются складки, упаковка может выглядеть непрофессионально. В более серьёзных случаях складки также могут привести к плохой герметизации, утечке воздуха, нестабильной резке или увеличению отходов материала. Поэтому операторам необходимо как можно раньше определить причину и отрегулировать блистерную упаковочную машину до того, как проблема повлияет на крупномасштабное производство.   В большинстве случаев сминание алюминиевой фольги не вызвано одним фактором. Оно может быть связано с неправильным натяжением полотна, плохим выравниванием материала, чрезмерной температурой запайки, неравномерным давлением запайки, низким качеством материала или несинхронизированным движением машины.   Сегодняшняя статья расскажет об основных причинах сминания алюминиевой фольги в блистерной упаковочной машине, практических способах устранения проблемы и о том, почему правильная настройка машины важна для стабильного производства блистерной упаковки. 2. 8 основных причин сминания алюминиевой фольги и способы их устранения   Перед настройкой блистерной упаковочной машины операторы должны сначала определить, когда и где появляются складки на алюминиевой фольге.   Если фольга уже имеет складки до запайки, проблема обычно связана с натяжением фольги, направлением полотна, качеством рулона материала или выравниванием подачи. Если складки появляются после запайки, причина может быть связана с температурой запайки, давлением запайки, состоянием поверхности запайки или синхронизацией машины.   Рисунок складок также имеет значение. Складки с одной стороны часто указывают на неравномерное натяжение, плохое выравнивание или несбалансированное давление запайки. Случайные складки могут свидетельствовать о нестабильной подаче материала или низком качестве фольги. Складки в фиксированном положении чаще связаны с формой для запайки, направляющим роликом или механической регулировкой.   После этого быстрого наблюдения операторы могут поочерёдно проверить следующие распространённые причины.   1. Нестабильное натяжение фольги или плохое направление полотна       Неправильное натяжение фольги и плохое направление полотна являются двумя наиболее распространёнными причинами сминания алюминиевой фольги перед запайкой.   Если алюминиевая фольга слишком ослаблена, она может перемещаться из стороны в сторону или образовывать небольшие волны перед входом в станцию запайки. После того как эти волны подвергаются давлению и нагреву, они могут превратиться в видимые складки на готовой блистерной упаковке.   Однако чрезмерное натяжение также может вызвать пробл...
    Подробнее
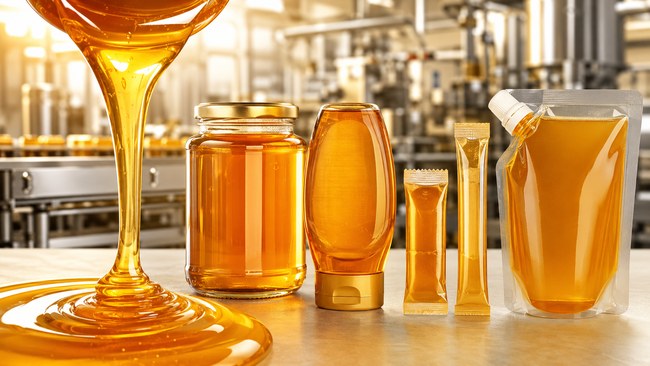
  • Jul 03, 2026 Объяснение упаковки мёда: популярные виды и машины, которые используются для них
    Мёд встречается во множестве знакомых упаковок. Стеклянная банка на подарочной полке. Пластиковая бутылка с дозатором на семейной кухне. Маленький пакетик рядом с хлебом для гостиничного завтрака. Тонкая стиковая упаковка рядом с чаем или кофе. Продукт остаётся мёдом, но способ, которым люди открывают его, наливают, носят с собой, хранят и делятся им, меняется вместе с упаковкой.   Именно поэтому упаковка мёда — это больше, чем просто выбор контейнера. Упаковка должна защищать мёд, ясно показывать продукт, соответствовать каналу продаж и работать вместе с процессом наполнения и запечатывания. Банка, бутылка, пакетик, стиковая упаковка и дой-пак создают разные производственные требования.   У мёда также есть свои особенности поведения. Он густой, медленно течёт, чувствителен к влаге и зависит от температуры. Эти свойства влияют на тип упаковки и используемую машину для наполнения. Машина для наполнения мёдом банок работает не так же, какмашина для упаковки мёда в пакетикиили машина для упаковки в стики. Каждая упаковка рассказывает небольшую историю о том, как будет использоваться мёд.   Что включает упаковка мёда   Упаковка мёда начинается с того, что видят покупатели, но включает несколько этапов до того, как продукт попадёт на полку, стол в кафе, гостиничный поднос или в транспортную коробку.   Первый этап — выбор типа упаковки. Стеклянные банки, пластиковые бутылки, бутылки с дозаторами, пакетики, стики, дой-паки с носиком и порционные упаковки предназначены для разных целей. Большая банка для семьи создаётся для многократного использования дома. Пакетик предназначен для одной чистой порции. Стик узкий, удобный для переноски и легко размещается рядом с чаем, кофе или образцами продукции. Дой-пак предоставляет больше площади для брендинга и может снизить вес перевозки по сравнению с жёсткими контейнерами.   Второй этап — выбор материала. Мёд соприкасается с внутренней частью упаковки, поэтому материал должен подходить для контакта с пищевыми продуктами. FDA описывает вещества, контактирующие с пищей, как материалы, которые соприкасаются с продуктами через упаковку, хранение, обработку или производственное оборудование, включая такие компоненты упаковки, как покрытия, красители и клеящие вещества.   Третий этап — наполнение и закрытие. Банки и бутылки обычно требуют машины для наполнения мёдом, после чего выполняются укупорка, запечатывание, маркировка и иногда упаковка в коробки. Пакетики и стики изготавливаются из рулонной плёнки, наполняются отмеренным количеством мёда, запечатываются и разрезаются. Дой-паки требуют открытия, наполнения, запечатывания и часто нанесения кода перед упаковкой для продажи.   Последний этап — представление и распределение. Розничной банке может потребоваться этикетка и внешняя коробка. Коробке с медовыми стиками может понадобиться подсчёт и группировка. Дой-паку могут потребоваться носик, крышка и печатная плёнка. Упаковка мёда определяет, как продукт удерживается, открывается, перевозится, демонстрируется и запом...
    Подробнее

  • Jul 01, 2026 IQ OQ PQ Валидация: 7 критических проверок для квалификации фармацевтического оборудования
    Валидация IQ, OQ и PQ предоставляет фармацевтическим командам документальные доказательства того, что оборудование установлено правильно, работает в установленных пределах и стабильно функционирует в реальных производственных условиях. В квалификации фармацевтического оборудования эти доказательства важны до того, как машина будет допущена кпроизводству GMPперед началом серийной работы новой упаковочной линии и до того, как отдел обеспечения качества (QA) утвердит оборудование, которое может повлиять на качество продукта, прослеживаемость или выпуск серии.   Три стадии выполняют разные задачи. IQ подтверждает, что оборудование установлено в соответствии со спецификацией. OQ подтверждает, что машина функционирует в пределах своего предполагаемого рабочего диапазона. PQ подтверждает, что оборудование работает надежно с реальным продуктом, реальными упаковочными материалами, обученными операторами и утверждёнными процедурами.   Этот процесс применяется к машине для наполнения капсул, таблеточному прессу, блистерной упаковочной машине, машине подсчёта таблеток и капсул, картонажной машине, машине индукционной запайки, системе маркировки, инспекционному блоку и другому производственному или упаковочному оборудованию. Детали различаются в зависимости от типа машины, но логика квалификации остаётся той же: доказать, что оборудование подходит для своего назначения, и задокументировать это доказательство достаточно ясно для производства, QA, инженерной службы и аудиторской проверки.     1. Что означает валидация IQ OQ PQ в квалификации фармацевтического оборудования   В фармацевтике квалификация — это документированный процесс подтверждения того, что оборудование, системы обеспечения или помещения подходят для своего назначения. Валидация IQ OQ PQ является частью более широкого жизненного цикла квалификации и валидации. Она не заменяет валидацию процесса, валидацию очистки, профилактическое обслуживание, производственные записи или ежедневные GMP-проверки. Она формирует доказательную базу по оборудованию, на которую опираются последующие элементы контроля.   Полезный план квалификации начинается с одного вопроса: что должно делать это оборудование в реальном производстве?   Машина для наполнения капсул должна дозировать порошок, пеллеты или гранулы в капсулы в пределах допустимых норм. Таблеточный пресс должен прессовать таблетки с требуемой твёрдостью, толщиной, массой и производительностью. Блистерная упаковочная машина должна формировать ячейки, подавать продукт, запаивать крышечный материал, правильно печатать или кодировать и разрезать готовые блистерные карты. Линия подсчёта должна разделять, считать, заполнять, укупоривать, запаивать, маркировать и отбраковывать флаконы с высокой точностью. Картонажная машина должна открывать коробки, вкладывать продукт и листовки, закрывать коробки и обеспечивать читаемость кодов.   Поскольку каждая машина имеет разные риски качества, квалификация фармацевтического оборудования не должна копироваться из одного про...
    Подробнее
  • Jun 30, 2026 Как предотвратить проблемы со сморщиванием при производстве блистерной упаковки
    1.Введение   В фармацевтической, пищевой и повседневной химической упаковочной промышленности морщины при горячей запайке блистеров являются одной из самых распространённых и проблемных проблем качества. Многие производители страдают от неровных поверхностей запайки, косых складок и нерегулярных заломов при высокообъёмномблистерная упаковкапроизводстве. Эти незаметные, но проблемные складки не только портят эстетический вид готовой продукции, но и приводят к ряду практических производственных потерь. Хуже того, неудовлетворительное качество запайки может не пройти проверки по промышленным стандартам, повлиять на соответствие продукции требованиям и в долгосрочной перспективе нанести ущерб репутации бренда. Большинство традиционных машины для блистерной упаковки из алюминия и ПВХне могут принципиально решить проблему складок. Их нестабильные механические характеристики и устаревшая конструкция делают производство сильно зависимым от ручной настройки и опыта операторов. Качество производства сильно колеблется, и сложно поддерживать стабильный результат запайки без складок при длительной непрерывной работе. 2.Основные причины образования складок при блистерной запайке   Складка алюминиевой фольги   Чтобы принципиально устранить складки, необходимо понять, почему они возникают в процессе горячей запайки. Основные причины можно свести к следующим:   2.1 Нестабильная и неравномерная температура нагрева:   Традиционные блистерные упаковочные машины для таблетокиспользуют точечный нагрев или простые плитообразные нагревательные структуры без точной зональной калибровки температуры. В процессе непрерывного высокоскоростного производства запаечная плита испытывает заметные колебания температуры, локальный перегрев или недостаточный нагрев. Разные упаковочные материалы, включая медицинскую алюминиевую фольгу, жёсткий ПВХ и барьерные ПВДХ-плёнки, имеют различные коэффициенты теплового расширения. Неравномерное распределение тепла приводит к неодинаковой степени плавления и размягчения по всей зоне запайки. Перегретые участки вызывают чрезмерную усадку материала, тогда как недостаточно нагретые участки не обеспечивают равномерного склеивания, что в итоге приводит к образованию нерегулярных термических складок и волнообразных краёв запайки.   2.2 Сложная ручная регулировка давления и несбалансированное напряжение   Традиционные станции блистерной запайки с трудом обеспечивают равномерное и сбалансированное давление по всей поверхности запайки. Неравномерное усилие прессования приводит к частичному чрезмерному выдавливанию и частичному недостаточному ламинированию при горячей запайке. Нестабильное механическое давление напрямую вызывает складки от выдавливания, нечёткую структуру запайки и необратимые складки давления, которые невозможно полностью устранить повторной ручной настройкой. 2.3 Непостоянное натяжение алюминиевой фольги из-за изменения диаметра рулона   Алюминиевая фольга имеет высокую плотность и значительный собственный вес, из-за чего её натяжение...
    Подробнее
1 ... 3 4 5 6 7 ... 27

В общей сложности 27 страницы

оставить сообщение
оставить сообщение
Если Вы заинтересованы в наших продуктах и хотите узнать больше деталей, пожалуйста, оставьте сообщение здесь, мы ответим вам, как только мы Can.

Service Online

WhatsApp

Электронное письмо