




 Дом
 Продукты
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

В производстве капсул, достижение стабильного веса наполнения является одной из ключевых проблем во время процесса наполнения. Даже когда капсулонаполнительная машина работает нормально, может возникать значительное отклонение между отдельными капсулами, если свойства материала, условия подачи, дозирующие компоненты или механическое движение не контролируются должным образом.
Для фармацевтических и нутрицевтических производителей чрезмерное отклонение веса наполнения капсул может привести к нестабильному качеству продукции, увеличению отходов материала и трудностям с поддержанием требуемого контроля веса в процессе производства.
Причина, однако, редко ограничивается одним компонентом. Не только материалы, но и сама капсулонаполнительная машина может влиять на вес наполнения. Поэтому, когда вес наполнения значительно варьируется, проблему следует исследовать систематически, а не решать ее просто путем изменения одного параметра машины.
В этой статье объясняются основные причины отклонения веса наполнения капсул и предлагается практический подход к устранению неполадок, за которым следуют решения для машины и процесса по улучшению стабильности наполнения.
Вес наполнения капсул является ключевым показателем качества продукции. Понимание того, что такое отклонение веса наполнения и почему это важно, является первым шагом к выявлению его причин и улучшению стабильности наполнения.
Вес наполнения капсул относится к весу материала, содержащегося внутри наполненной капсулы. Во время производства целевой вес наполнения обычно устанавливается в соответствии с рецептурой продукта и спецификацией капсул. Однако фактический вес отдельных капсул может колебаться вокруг целевого значения.
Например, если целевой вес наполнения составляет 500 мг, фактические наполненные капсулы могут весить не ровно 500 мг. Небольшая степень отклонения может возникать во время непрерывного механического процесса наполнения капсулонаполнителя. Поэтому отклонение веса наполнения относится к разнице в весе наполнения между капсулами, произведенными в одинаковых условиях. Главное — проверить, остается ли отклонение в пределах требований.
Также важно различать вес оболочки капсулы и вес наполнения. При исследовании процесса наполнения метод измерения должен учитывать вес пустой капсулы, чтобы оцениваемое отклонение фактически отражало наполненный материал, а не различия в самой оболочке капсулы.
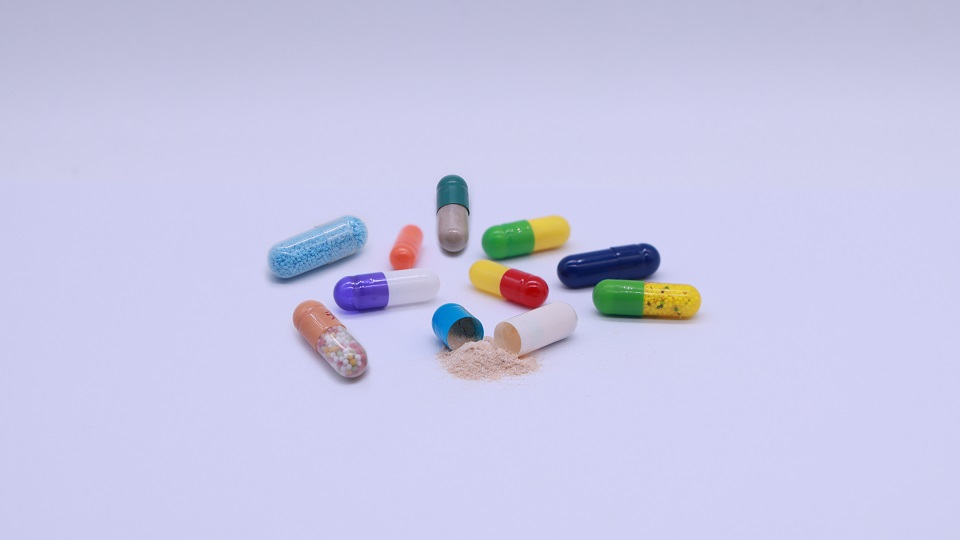 Капсулы, наполненные порошками, гранулами и пеллетами
При наполнении капсул определенная степень отклонения веса неизбежна. Погрешность веса наполнения ≤3% обычно может считаться приемлемым диапазоном для производительности капсулонаполнительной машины в зависимости от продукта, рецептуры и применимых требований к качеству. Главная задача состоит не в том, чтобы каждая капсула имела точно такой же вес, а в том, чтобы отклонение оставалось небольшим, стабильным и контролируемым во время непрерывного производства.
Когда разница в весе наполнения постоянно превышает ожидаемый диапазон, это может создать несколько практических проблем на производственной линии.
Во-первых, это может повлиять на стабильность дозировки. Если капсула предназначена для содержания определенного количества активного ингредиента или питательного материала, чрезмерное отклонение веса наполнения означает, что разные капсулы могут содержать заметно различающиеся количества порошка. Для фармацевтических продуктов это может создать дополнительные проблемы с контролем качества, поскольку ожидается, что процесс наполнения будет оставаться в пределах указанных дозировок и весовых ограничений.
Во-вторых, чрезмерное отклонение может увеличить отходы материала и стоимость производства. Когда вес наполнения значительно колеблется, операторам, возможно, придется неоднократно регулировать капсулонаполнительную машину. Во время этих регулировок будут возникать отбраковки, пока вес наполнения не вернется в целевой диапазон. Для дорогих АФИ, пробиотиков или других высокоценных рецептур повторные отбраковки могут привести к значительной потере материала за длительный производственный цикл.
В-третьих, нестабильный вес наполнения может привести к более частым остановкам машины и снижению эффективности производства. Операторам, возможно, придется остановить капсулонаполнительную машину для проведения общей проверки и перенастройки. Если проблема вызвана свойствами материала или рецептурой, простая регулировка капсулонаполнителя может ее не решить, что приведет к повторным остановкам и пробным запускам перед восстановлением стабильного производства.
Когда вес наполнения выходит за пределы требуемого диапазона, операторам, возможно, придется остановить капсулонаполнительную машину для проведения общей проверки и перенастройки. Если проблема вызвана свойствами материала или рецептурой, простая регулировка капсулонаполнителя может ее не решить, что приведет к повторным остановкам и пробным запускам перед восстановлением стабильного производства. Это прерывает производственный график и затрудняет поддержание стабильного выпуска продукции в течение длительного производственного цикла.
Поэтому цель наполнения капсул заключается не просто в достижении целевого веса в один момент времени. Что более важно, машина и система подачи материала должны поддерживать стабильное состояние наполнения на протяжении всей непрерывной работы, удерживая отклонение веса наполнения в требуемом диапазоне при минимизации отбраковок, ручных регулировок и незапланированных простоев.
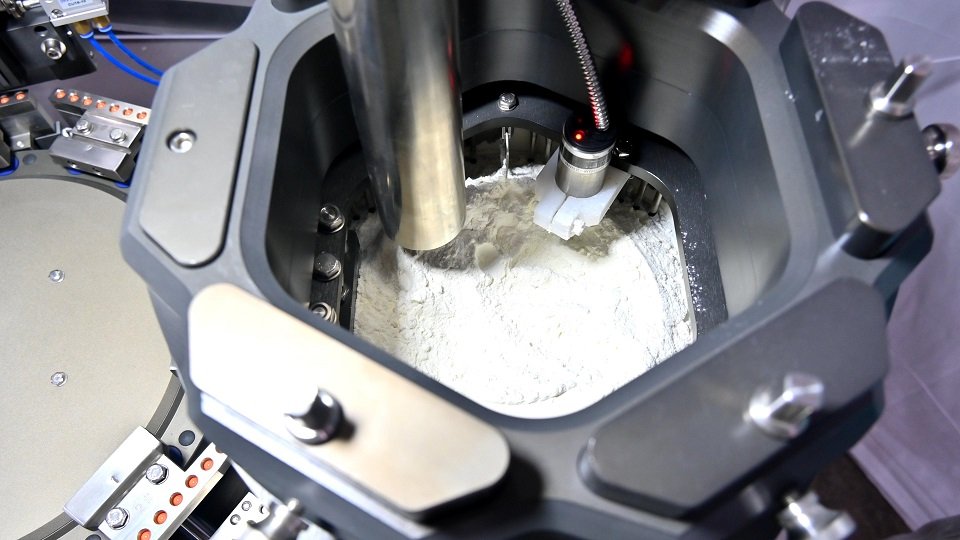 Станция наполнения
Когда вес наполнения капсул значительно варьируется, устранение неполадок должно следовать последовательности процесса наполнения. Начните с материала, затем проверьте, как порошок подается в зону дозирования, затем дозирующий диск и наполнительные стержни. Наконец, проверьте работу машины и точность индексации. Этот подход помогает различить проблему, связанную с материалом, и проблему, связанную с машиной.
Первый фактор, который необходимо проверить, — это сам порошок. Разные порошки могут вести себя очень по-разному в капсулонаполнительной машине. Текучесть, насыпная плотность, гранулометрический состав, содержание влаги, когезионность и склонность к агломерации — все это может влиять на то, насколько стабильно порошок достигает зоны дозирования и заполняет ее.
Ключевой момент заключается в том, что капсулонаполнительная машина не может полностью компенсировать непостоянство свойств материала. Если сам порошок не обладает стабильной текучестью или уплотняемостью, одни лишь настройки машины могут не устранить колебания веса наполнения.
После подтверждения пригодности материала следующим шагом является проверка системы подачи порошка. Она обеспечивает постоянную подачу материалов на станцию дозирования. Если подача нестабильна, уровень материала над дозирующим диском также может колебаться, что влияет на дозировку.
Главное — проверить, справляется ли система подачи с характеристиками материала. Проблема заключается не просто в том, может ли устройство подачи выдавать порошок, а в том, способно ли оно обеспечить стабильную и непрерывную подачу порошка в реальных производственных условиях.
Например, сыпучий порошок может быть относительно легко подавать, в то время как для когезивного или плохо сыпучего материала может потребоваться другая система подачи, чтобы предотвратить образование сводов, скопление или прерывистую выгрузку. Материал и система подачи должны рассматриваться как согласованная комбинация. Метод подачи, который хорошо работает с одной рецептурой, может не обеспечить такую же стабильность с другой.
Поэтому при поиске неисправностей операторы должны проверять как рабочее состояние системы подачи, так и совместимость системы с материалом. Устройство подачи следует проверить на предмет нестабильной выгрузки, образования сводов или засоров, чрезмерного скопления и непостоянной подачи материала. В то же время следует учитывать, подходит ли выбранный принцип подачи для фактического поведения материала при течении.
После проверки материала и системы подачи порошка следующим шагом является осмотр станции наполнения. Прежде всего, необходимо понять, как в процессе определяется вес наполнения.
Для капсулонаполнительной машины вес наполнения тесно связан с объемом материалов, дозируемых в полости дозирующего диска. Пуансоны играют ключевую роль в этом процессе. По мере вращения дозирующего диска пуансоны опускаются вниз и уплотняют порошок в каждой полости. Порошок постепенно уплотняется в ходе пяти операций трамбования для достижения требуемого количества. Затем во время шестой операции он переносится в пустую капсулу.
Это означает, что вес наполнения контролируется не просто тем, сколько рыхлого порошка попадает в дозирующий диск. Эффективный объем порошка и состояние уплотнения внутри дозирующих полостей также определяются настройкой пуансонов. Поэтому при поиске причин колебаний веса наполнения на станции наполнения особое внимание следует уделить двум механическим настройкам: зазору между дозирующим диском и медной пластиной, а также высоте или глубине погружения пуансонов.
Зазор должен быть отрегулирован в пределах соответствующего диапазона. Если зазор слишком велик, порошок может просачиваться или пересыпаться через него, что приводит к неудовлетворительным колебаниям веса наполнения. Если зазор слишком мал, дозирующий диск может чрезмерно контактировать с медной пластиной, увеличивая механическое трение. Это может повысить сопротивление при работе, повлиять на плавность вращения дозирующего диска, а в тяжелых случаях — помешать стабильной работе машины.
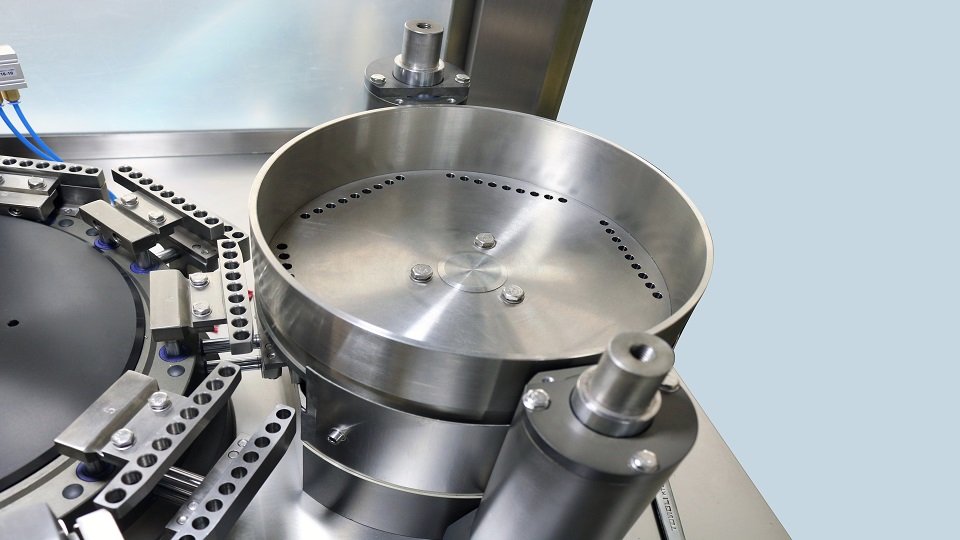 Дозирующий диск
Настройка пуансонов напрямую влияет на то, насколько глубоко они входят в дозирующие полости и насколько сильно порошок сжимается во время каждой операции трамбования. Слишком высокая установка приводит к меньшему весу наполнения, а слишком низкая — к чрезмерному уплотнению и, следовательно, к большему весу наполнения.
Последняя область для проверки — это прерывистое вращение и точность индексации капсулонаполнительной машины. Капсулонаполнитель не вращается непрерывно с постоянной скоростью. Вместо этого основной поворотный стол работает посредством прерывистого индексирующего движения, кратковременно останавливаясь в определенных положениях, чтобы каждая операция по обработке капсул могла быть завершена на соответствующей станции.
Вокруг поворотного стола распределено несколько станций, включая станцию подачи капсул, станцию разделения, станцию наполнения, станцию отбраковки, станцию закрытия, станцию выгрузки и станцию очистки. Каждая из них должна работать в точно определенном положении относительно поворотного стола.
Если угол индексации поворотного стола отклоняется от заданного положения, центровка может сместиться. Материалы могут не переноситься в корпус капсулы в нужном положении, что приводит к колебаниям веса наполнения и просыпанию порошка вокруг зоны наполнения.
Отклонение индексации также может создавать механические проблемы. Когда компоненты вынуждены постоянно работать вне заданного положения, между механическими деталями может возникать ненужный контакт и трение. Со временем это может ускорить износ компонентов, увеличить вибрацию или сопротивление при работе и еще больше снизить точность индексации. Если отклонение становится значительным, это может помешать нормальной работе машины и в конечном итоге привести к незапланированной остановке.
Как только причина колебаний веса наполнения капсул определена, следующим шагом является применение целевых решений. Эти решения можно рассматривать с двух основных аспектов: машина и материал. В этой части сначала обсуждается первое, а затем второе.
Система подачи должна выбираться на основе свойств материала. При автоматическом наполнении капсул, шнековая подача и пневматическая подача являются двумя распространенными способами подачи, но ни один из них не является универсально лучшим. Правильный выбор зависит от того, как течет материал, его насыпной плотности и когезионности, а также от того, поставляется ли материал в виде порошка, гранул или пеллет.
Система шнековой подачи использует вращающийся винт, установленный внутри бункера подачи, для перемещения материала к выпускному отверстию. По мере вращения винта его витки непрерывно проталкивают материал вперед, одновременно аккуратно перемешивая и перераспределяя его.
Винт также может обеспечить относительно контролируемую и повторяемую подачу материала, поскольку скорость подачи можно регулировать с помощью таких параметров, как скорость вращения винта и геометрия винта. Это делает шнековую подачу особенно полезной, когда материал легкий, относительно мелкий или имеет тенденцию к накоплению или образованию сводов при гравитационной подаче. В целом, для шнековой подачи можно рассматривать порошки с насыпной плотностью примерно 0,3–0,5 г/мл. Этот диапазон следует рассматривать как практический ориентир для отбора, а не как универсальную спецификацию.
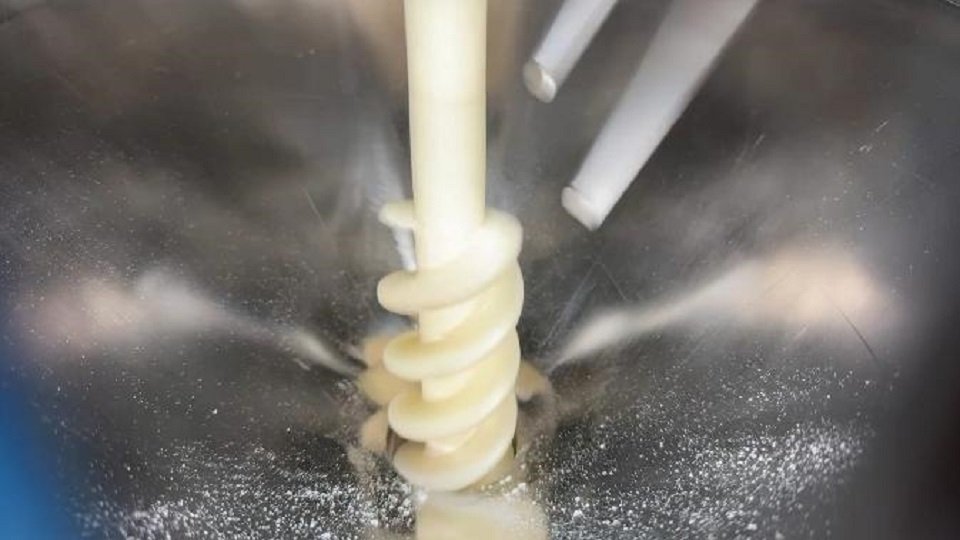 Система шнековой подачи
Пневматическая подача использует вспомогательный механизм разгрузки, чтобы помочь материалу переместиться из бункера на станцию наполнения. Система оснащена вибрирующим пневмоцилиндром и дисковым затвором. Пневмоцилиндр обеспечивает вибрацию, помогающую разрыхлить и мобилизовать материал, в то время как дисковый затвор управляет путем разгрузки. Вместе они ускоряют разгрузку материала и помогают снизить риск накопления или блокировки порошка на выходе.
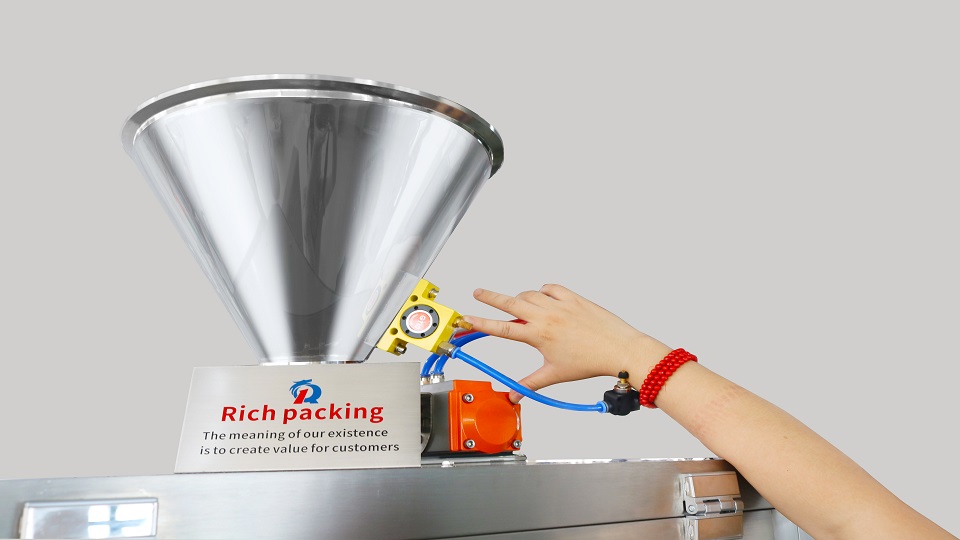 Система пневматической подачи капсулонаполнителя Rich Packing
Этот тип подачи может быть преимуществом, когда материал не выгружается плавно под действием силы тяжести. Он может быть особенно полезен для слегка когезионных или умеренно липких материалов, где вибрация помогает разрушить локальные скопления и улучшить движение материала. Пневматическая подача также является полезным вариантом для гранул и пеллет. В отличие от винта, путь подачи может уменьшить непрерывный механический контакт с продуктом. Это может быть важно, когда рецептура содержит частицы, форму или целостность которых необходимо сохранить.
Однако пневматическую подачу не следует рассматривать как решение для любого плохо текучего порошка. Сильно когезионные порошки все равно могут образовывать своды или уплотняться в бункере даже при воздействии вибрации. Для особенно липких материалов полуавтоматическая машина для наполнения капсул является лучшим решением.
Полуавтоматическая машина для наполнения капсул CGNT-209 от Rich Packing
Таким образом, нет абсолютного победителя между шнековой подачей и пневматической подачей. Выбор должен основываться на характеристиках материала и фактическом поведении при подаче, наблюдаемом во время тестирования.
Как обсуждалось в разделе 2.3, зазор между дозирующим диском и медной пластиной, а также глубина наполнительного стержня — это две важные механические настройки, которые могут влиять на стабильность веса наполнения. Чтобы сделать эти регулировки более точными и легкими для выполнения во время настройки машины и переналадки, наша машина для наполнения капсул включает специальные регулировочные конструкции для обоих компонентов.
Для точной регулировки зазора машина для наполнения капсул использует многомерную регулировочную конструкцию с пятью опорными колоннами, установленными на медной пластине. Эти пять колонн обеспечивают распределенную и стабильную поддержку дозирующего диска, помогая поддерживать более равномерное усилие по всей зоне дозирования во время регулировки.
Эта конструкция позволяет дозирующему диску регулировать зазор более равномерно и точно. Операторы могут выполнять точную настройку зазора, сохраняя при этом стабильную поддержку дозирующего диска, что делает процесс настройки более точным и быстрым. После того как установлен соответствующий зазор, дозирующий диск может поддерживать более стабильное положение во время работы, помогая уменьшить утечку порошка и отклонение веса наполнения.
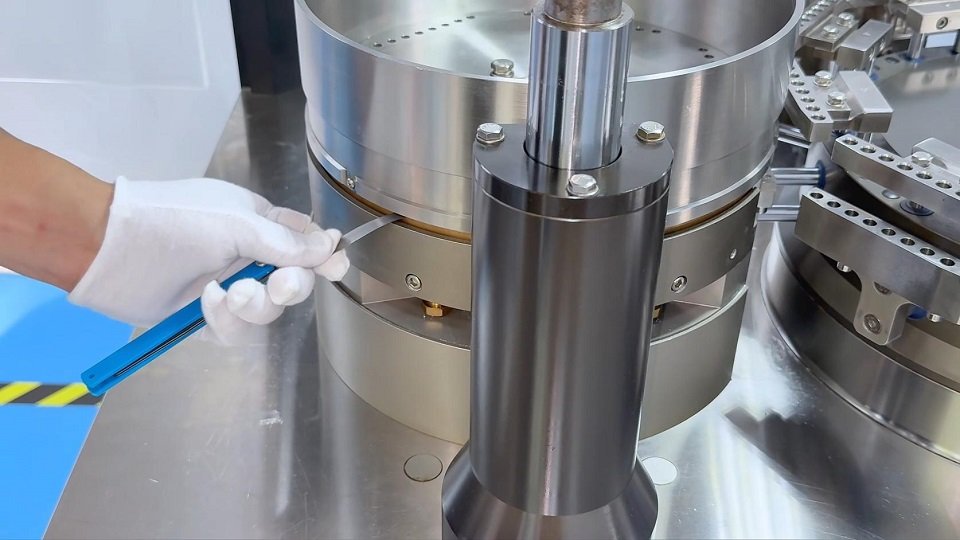 Регулировка зазора дозирующего диска
Благодаря держателю наполнительного стержня модули наполнительных стержней можно удобно снимать и устанавливать, что облегчает фиксацию и регулировку стержней во время настройки. Регулировка наполнительного стержня также оснащена калибровкой, позволяющей оператору устанавливать высоту стержня в соответствии с четким эталонным положением, а не полагаться только на визуальную оценку. Это делает регулировку высоты более точной и повторяемой, особенно когда разные веса наполнения или рецептуры требуют разных настроек наполнительного стержня.
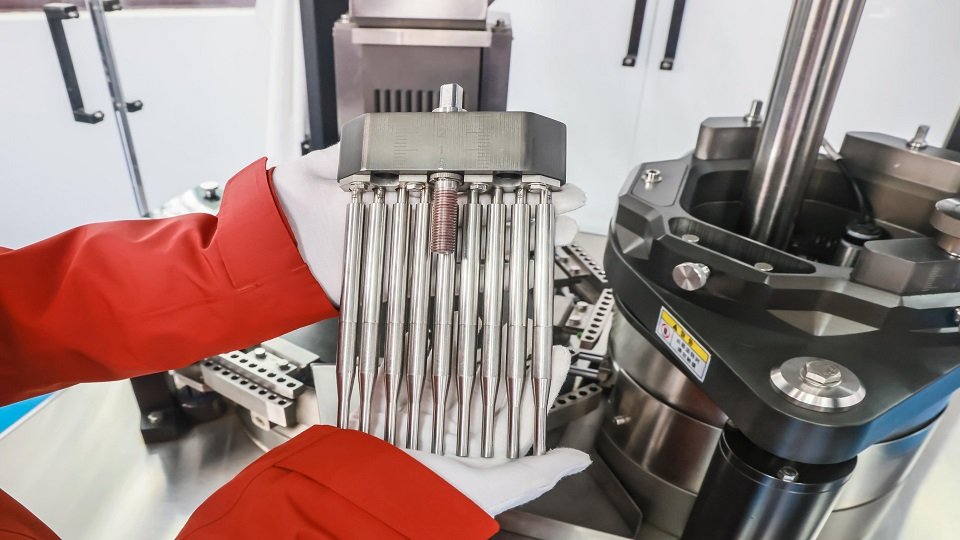 Держатель наполнительного стержня
В совокупности многомерная регулировка дозирующего диска и модульная конструкция наполнительного стержня облегчают регулировку станции наполнения и помогают операторам установить более стабильные условия наполнения, устраняя чрезмерное отклонение веса наполнения.
Чтобы уменьшить отклонение веса наполнения, вызванное нестабильным вращением машины, машина для наполнения капсул должна поддерживать точный и повторяемый угол индексации на протяжении всей непрерывной работы. Наша машина решает эту задачу с помощью двух ключевых механических конструкций: индексирующего блока 100DS и встроенной конструкции кулачка.
Индексирующий блок 100DS использует немецкую оптическую индексирующую головку Zeiss с точностью угловой индексации 3 угловые секунды для достижения точного углового деления поворотного стола. Кроме того, вал индексации изготавливается как цельный компонент за одну установку обработки, что помогает поддерживать его точность размеров и выравнивание. Эти особенности позволяют поворотному столу повторяемо останавливаться в заданных угловых положениях, обеспечивая точное выравнивание между различными станциями обработки.
Для нашей машины для наполнения капсул D-типа встроенная конструкция кулачка обеспечивает стабильную структуру передачи для повторяющихся движений индексации и поддерживает высокоскоростную, стабильную работу. Это помогает уменьшить ненужные механические колебания во время непрерывной работы и позволяет машине поддерживать стабильное движение даже при высоких скоростях производства.
Обеспечивая точное и повторяемое позиционирование поворотного стола и его плавное перемещение между циклами индексации, капсулонаполнительная машина может уменьшить механические отклонения, которые в противном случае могли бы привести к разбросу веса наполнения.
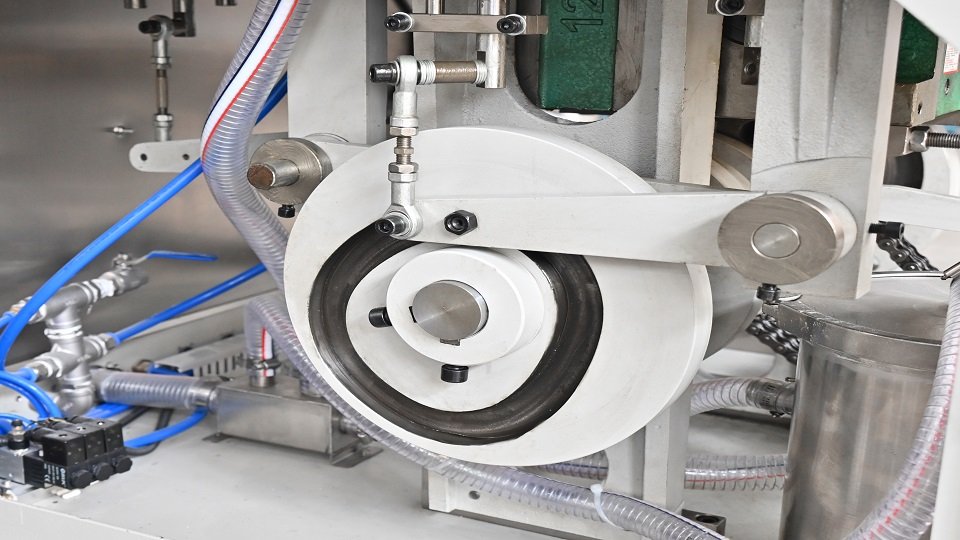 Встроенный кулачок
Характеристики материала могут быть важной причиной разброса веса наполнения, но сама рецептура обычно определяется требованиями заказчика к продукту. Как профессиональный поставщик капсулонаполнительных машин, мы можем оценить материал, подобрать конфигурацию машины в соответствии с его характеристиками и оптимизировать процесс наполнения посредством практических испытаний.
Перед выбором системы подачи мы можем помочь клиентам протестировать текучесть их реального материала и оценить, как он ведет себя во время подачи. Основываясь на характеристиках материала и результатах испытаний, мы можем порекомендовать подходящий метод подачи.
Во время пробного запуска наши инженеры могут настроить соответствующие параметры машины в соответствии с характеристиками материала. Это практическое испытание позволяет выявить потенциальные проблемы с наполнением до начала производства и обеспечивает более надежную основу для настройки и регулировки машины.
Однако для особо липких или сильно связных материалов достижение стабильной автоматической подачи может быть более сложной задачей. Такие материалы могут прилипать к компонентам системы подачи и образовывать своды, что затрудняет непрерывную автоматическую подачу даже после оптимизации параметров. В этих случаях мы можем порекомендовать полуавтоматическую капсулонаполнительную машину в зависимости от характеристик материала и производственных требований. Это обеспечивает альтернативное решение, когда рецептура не очень хорошо подходит для высокоскоростной автоматической подачи.
Другими словами, хотя мы не можем изменить рецептуру заказчика, мы можем работать с выбранной им рецептурой и помочь найти подходящее решение с помощью тестирования материалов, реальных испытаний на машине и оптимизации параметров, тем самым помогая заказчику максимально снизить разброс веса наполнения.
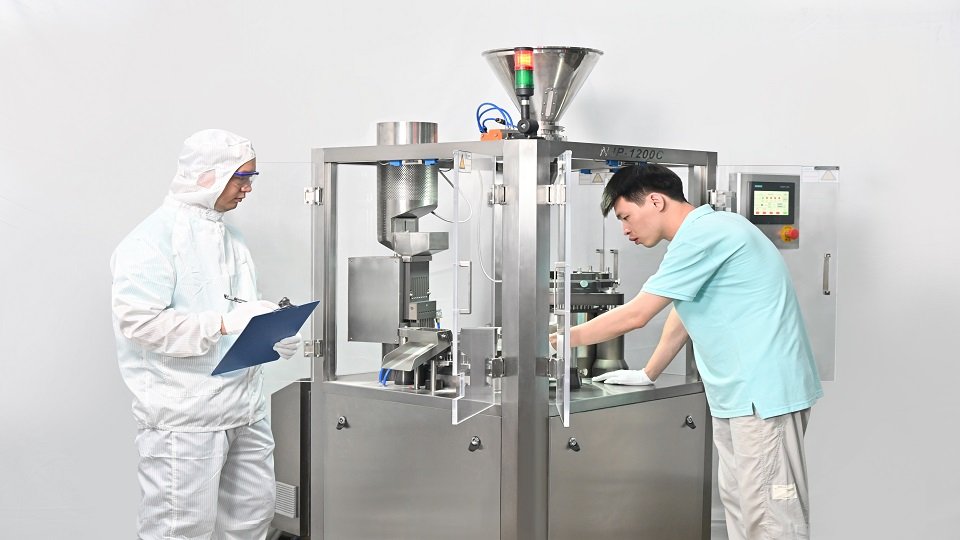 Инженерная команда Rich Packing проводит пробный запуск для клиента
Разброс веса наполнения капсул обычно не вызван каким-то одним фактором. Систематический процесс поиска и устранения неисправностей должен начинаться с характеристик материала, за которыми следуют система подачи порошка, станция наполнения и, наконец, точность индексации и вращения машины. Соответствующие решения должны, следовательно, учитывать как материал, так и саму машину.
Как профессиональный поставщик капсулонаполнительных машин и эксперт в области упаковочных решений, Rich Packing делает больше, чем просто поставляет стандартное оборудование. Конструкции наших капсулонаполнителей разработаны для обеспечения точного и стабильного наполнения, а наша инженерная команда может предоставить индивидуальные рекомендации и услуги в соответствии с материалом заказчика, производственными требованиями и фактическим применением. От тестирования материалов до конфигурации машины, пробного производства и настройки параметров — наша цель состоит в том, чтобы помочь каждому клиенту создать процесс наполнения капсул, который будет точным, стабильным и подходящим для непрерывного производства.
Распространенные причины включают непостоянные свойства материала, нестабильную подачу порошка, неправильный зазор дозирующего диска, ненадлежащую регулировку наполнительных стержней и неточную индексацию машины.
Начните с проверки материала и системы подачи, затем отрегулируйте дозирующий диск, наполнительные стержни и систему индексации машины. Фактическое тестирование материала также может помочь определить наиболее подходящий метод подачи и настройки машины.
Погрешность веса наполнения ≤3% может использоваться в качестве практического ориентира для оценки производительности наполнения машины, но применимый предел зависит от продукта, рецептуры и соответствующих требований к качеству.
Это зависит от материала. Шнековая подача может подойти для легких порошков, в то время как пневматическую подачу можно рассмотреть для слегка связных материалов и гранул. Перед принятием окончательного решения рекомендуется провести фактическое тестирование материала.
Сильно связные или липкие материалы могут быть трудными для стабильной подачи с помощью полностью автоматической системы. В зависимости от материала и производственных требований можно рассмотреть использование полуавтоматической капсулонаполнительной машины.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
Электронное письмо : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Поддерживается сеть IPv6