




 Дом
 Продукты
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

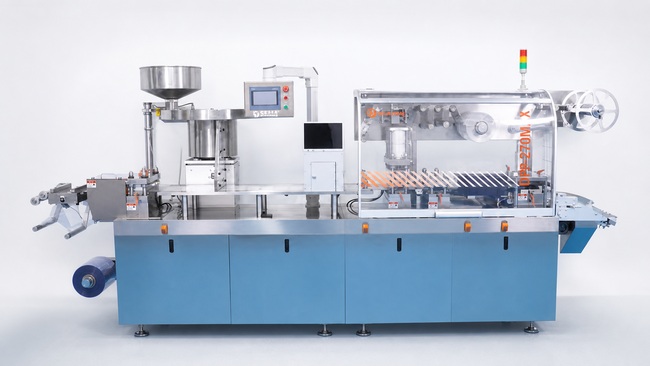
Для фармацевтического контрактного производителя, CDMO или OEM-производителя одна линия блистерной упаковки может со временем обрабатывать различные продукты, таблетки или капсулы разных размеров, с разным расположением ячеек и размерами готовых блистеров.
Фактическая частота изменений формата зависит от ассортимента продукции каждого производителя, заказов клиентов и размеров партий. Некоторые заводы могут проводить длительные производственные циклы одного и того же продукта, в то время как другие могут менять спецификации чаще. Важно то, что происходит, когда необходимо запустить в производство следующую спецификацию.
В этих условиях номинальная скорость движенияблистерная упаковочная машинаЭто лишь часть истории. Машина может работать быстро после запуска производства, но если каждая смена формата требует длительной разборки, ручной настройки и многократных тестовых запусков, то значительная часть доступного производственного времени все равно теряется между партиями.
Для контрактных производителейвремя переналадкиявляется частью реальных производственных мощностей.
Таким образом, вопрос о закупке не должен ограничиваться вопросом «Насколько быстро может работать блистерная машина?». Он также должен включать в себя: «Насколько быстро линия может быть подготовлена к выпуску следующего вида продукции?»
Переход от одной спецификации блистерной упаковки к другой — это не просто замена одной пресс-формы. В зависимости от продукта и конструкции блистера может потребоваться изменение или корректировка нескольких рабочих зон, включая:
Например, для таблеток или капсул другого размера может потребоваться новое расположение ячеек, а другой размер готовой блистерной пластины может повлиять как на формовочный, так и на режущий инструмент. Каждая дополнительная станция становится еще одним потенциальным источником времени на регулировку, если ее позиционирование не является воспроизводимым.
Вот почему конструкция сменного механизма важнее, чем просто количество винтов. Настоящий вопрос заключается в том, сколько работы по выравниванию останется после установки нового инструмента.
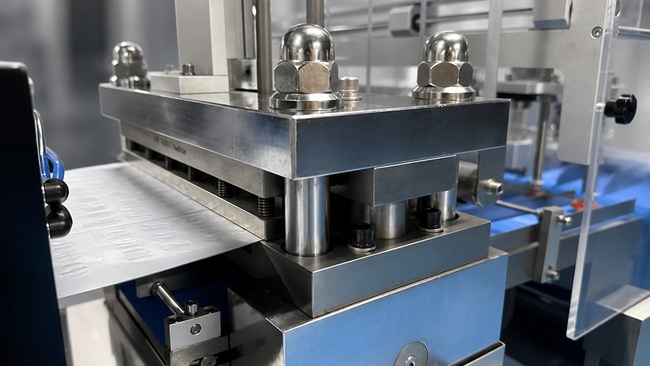
Главная проблема при переналадке традиционных блистерных машин заключается не только в том, что операторам нужно открутить больше винтов или поднять больше деталей пресс-формы. Большая часть процесса зависит от опыта и чутья техника к работе с машиной.
После установки верхней и нижней форм по-прежнему требуется ручная центровка. Небольшие отклонения могут повлиять на положение при формовании, точность герметизации или выравнивание при резке. Технику может потребоваться ослабить оснастку, немного переместить ее, снова затянуть и провести еще одну проверку. Это можно повторять несколько раз, пока положение не будет приемлемым.
Поскольку эта настройка в значительной степени зависит от личного суждения, необходимое время может сильно различаться от одного оператора к другому.
По нашему опыту, даже опытному специалисту может потребоваться более часа. Оператор без достаточного опыта может потратить полдня и все равно не выполнить регулировку должным образом.
Для контрактного производителя это создает практический производственный риск: эффективность зависит не только от оборудования, но и от того, кто в этот день выполняет переналадку.
Если только один или два опытных техника могут надежно выполнить выравнивание пресс-формы, они становятся узким местом всякий раз, когда производству необходимо переключиться на другую спецификацию.
Таким образом, традиционный переход на новые технологии может повлиять на:
Цель упрощения системы переналадки заключается не просто в том, чтобы тот же техник работал быстрее. Это делает процесс более стабильным и снижает зависимость от индивидуального опыта техников.
В соответствующих моделях и конфигурациях блистерных упаковочных машин Rich Packing ключевые станции смены пресс-форм используют модульную конструкцию с фиксированным положением.
Вместо того чтобы просить техника устанавливать верхнюю и нижнюю части пресс-формы по отдельности, а затем вручную искать правильное рабочее положение, можно работать с комплектом пресс-форм как с единым модулем. Фиксированные позиционирующие конструкции направляют модуль обратно в нужное положение.
Основной процесс переключения выглядит следующим образом:
Для соответствующих моделей и конфигураций квалифицированный оператор может выполнить полную переналадку пресс-формы примерно за 15 минут, в зависимости от формата блистерной упаковки и конфигурации машины.
Ключевой момент заключается не просто в достижении 15-минутной переналадки. Более существенное улучшение состоит в том, что оператору больше не нужно так сильно полагаться на многократную ручную настройку или личный опыт, чтобы «найти» правильное положение пресс-формы после каждой замены.
Цель состоит в том, чтобы превратить процесс перехода из задачи, зависящей от опыта, в более стандартизированную рабочую процедуру.
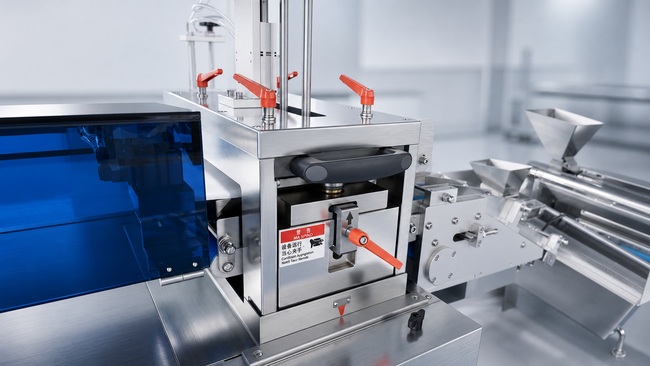
Станция резки — одна из областей, где традиционная смена пресс-форм может стать особенно проблематичной. Верхняя и нижняя режущие пресс-формы должны работать в правильном относительном положении.
Если выравнивание выполнено неправильно, готовая блистерная пластина может иметь неровные края, неправильные размеры или неполные разрезы. При традиционной настройке оператору может потребоваться несколько раз ослабить режущую форму, переставить ее, снова затянуть и провести еще одну проверку, прежде чем будет достигнуто приемлемое положение для резки.
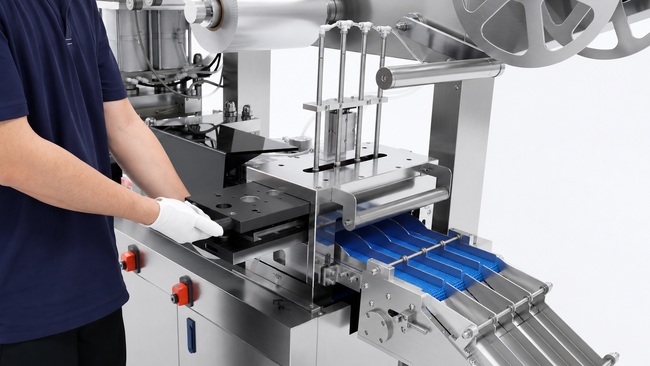
В соответствующих конфигурациях компания Rich Packing использует модульную станцию резки выдвижного типа. Весь режущий штамп можно вынуть как единый модуль. При изменении формата блистерной упаковки оператор извлекает текущий модуль, вставляет новый в фиксированный паз и фиксирует его на месте.
Это сокращает количество повторных операций ручного позиционирования между верхним и нижним режущими компонентами. Для производителей, которым необходимо менять форматы в соответствии со своей структурой заказов, практическая выгода заключается в сокращении времени, затрачиваемого на поиск правильного положения резки перед началом производства новой партии.
Это также помогает сократить количество ненужных пробных запусков, проводимых только для корректировки выравнивания при резке, что, в свою очередь, может снизить расход упаковочного материала во время настройки.
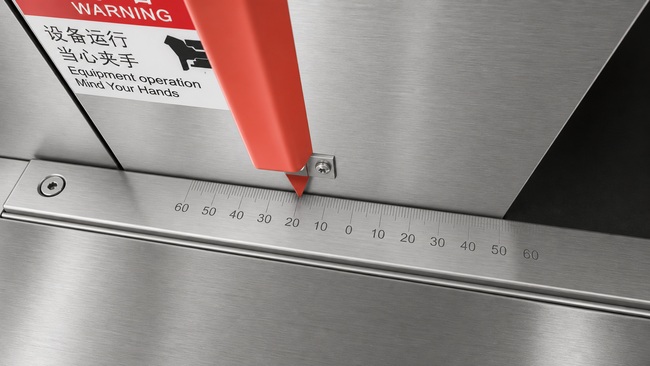
Тот же принцип применим и к формовочной станции. На традиционной блистерной машине верхняя и нижняя формовочные формы обычно устанавливаются отдельно, после чего производится ручная регулировка для обеспечения точного выравнивания полостей.
Благодаря модульной формовочной станции весь комплект пресс-форм собирается как единое целое. Операторам достаточно просто вставить модуль в фиксированный паз и зафиксировать его на месте, что сокращает объем работ по регулировке и повышает стабильность переналадок.
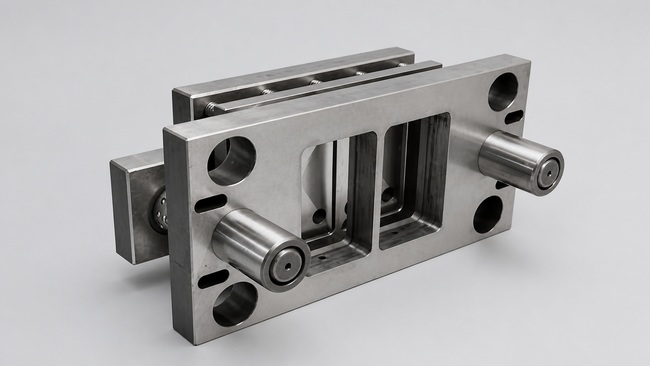
Простая замена пресс-формы полезна только в том случае, если оснастка также способна сохранять стабильную работу в течение длительного производственного периода.
Компания Rich Packing использует японскую инструментальную сталь DC53 для изготовления режущих штампов. Этот материал обеспечивает высокую твердость, износостойкость и стабильность размеров. При правильной эксплуатации и техническом обслуживании режущий штамп может оставаться в эксплуатации более 15 лет. Для контрактного производителя, использующего одну линию для производства продукции разных клиентов, долговечная оснастка снижает вероятность сбоев. Часто используемый режущий штамп должен обеспечивать стабильные размеры готовых листов и чистые кромки на протяжении многократных производственных циклов.
Режущая поверхность также способствует получению гладких краев пузырей, уменьшая количество шероховатостей или острых краев во время осмотра, упаковки и обработки.
На практике качество штамповочного инструмента влияет на точность резки, внешний вид готовой блистерной упаковки, срок службы оснастки, частоту технического обслуживания и стабильность производства.
|
Сравнение |
Режущее лезвие DC53 |
Обычный режущий нож |
|
Износостойкость |
★★★★★ Отлично |
★★★☆☆ Стандарт |
|
Прочность |
Высокая прочность и высокая устойчивость к сколам. |
Более подвержены износу кромок или сколам при длительном использовании. |
|
Удержание кромки |
Сохраняет остроту режущей кромки для длительного производства. |
Требует более частой заточки или замены. |
|
Устойчивость резки |
Стабильная производительность резки на протяжении длительных производственных циклов. |
Производительность постепенно снижается по мере износа лезвия. |
|
Периодичность технического обслуживания |
Низкий |
Относительно высокий |
|
Typical Service Life |
Up to 12+ years under normal operating and maintenance conditions |
Heavy-duty use: replacement every 10–12 months |
|
Downtime |
Fewer blade changes and less maintenance downtime |
More frequent maintenance may interrupt production |
|
Long-Term Value |
Higher durability and lower long-term replacement cost |
Lower initial cost but higher replacement frequency |
“Reduced downtime” is correct, but it is too general to explain the full value of faster mold changeover for contract manufacturing.
A traditional changeover can take an experienced technician more than one hour, while an operator without enough experience may spend half a day and still struggle with alignment. Reducing this dependence frees experienced technicians from repeatedly handling routine format changes.
During mold adjustment, the machine is not producing saleableblister packs. A shorter and more predictable changeover therefore increases the amount of available production time between batches.
Manual alignment normally requires trial runs. Every additional test can consume PVC, aluminum foil and, depending on the setup procedure, product. More accurate repeat positioning helps reduce unnecessary adjustment runs.
If changeover time varies from just over one hour to half a day depending on technician experience, production managers have difficulty building a reliable schedule. A standardized process makes the interval between two specifications easier to estimate.
For contract manufacturers, predictability can be just as valuable as speed.
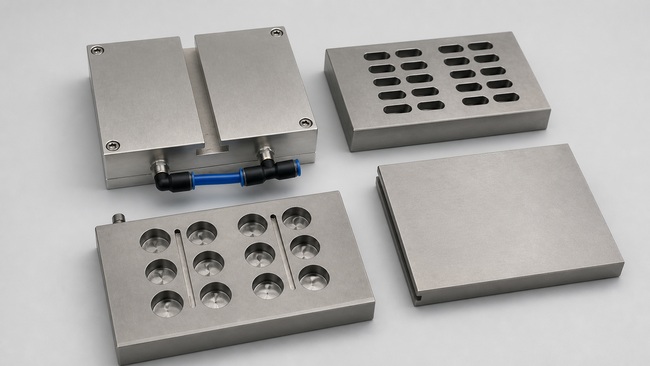
For a factory producing one blister format continuously, changeover design may not be the first purchasing consideration. For a CDMO, OEM manufacturer or pharmaceutical contract manufacturer, the situation is different.
Before purchasing a blister packaging machine, do not only ask for maximum production speed. Also ask:
These questions often reveal more about suitability for contract manufacturing than maximum cycle speed alone. For multi-product production, availability, repeatability and changeover time all contribute to actual usable capacity.
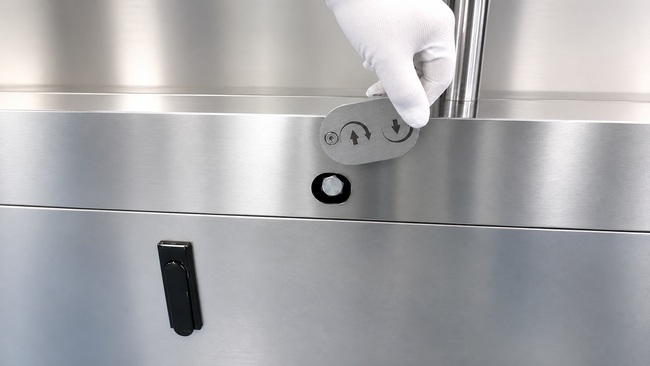
Even when the mechanical structure is designed to simplify changeover, operators still need to understand the correct installation sequence, locking procedure and parameter settings.
Rich Packing provides supporting technical documents, operating manuals and mold installation tutorials with the machine. Remote video guidance is also available for mold installation, parameter adjustment, machine operation and troubleshooting.
When required, engineers can provide on-site installation, commissioning and operator training.
For contract manufacturers, this support matters because new products and new mold sets may be introduced after the original machine installation. The objective is therefore not only to complete the first setup, but also to help operators manage future format changes reliably.
For a pharmaceutical contract manufacturer, CDMO or OEM plant, mold changeover is not a minor maintenance detail. It directly affects how efficiently the production line can move from one product specification to the next whenever customer demand requires a change.
Traditional mold changeover can be highly dependent on technician experience. Even an experienced technician may need more than one hour, while an operator without sufficient experience may spend half a day and still struggle to complete the adjustment correctly. This creates downtime, setup waste and uncertainty in production planning.
On applicable Rich Packing blister packaging machine configurations, modular mold structures, drawer-style cutting modules and fixed positioning are designed to reduce repeated manual alignment. A trained operator can complete the complete mold changeover in approximately 15 minutes, depending on the specific blister format and machine configuration.
Combined with Japanese DC53 cutting dies and technical support for operator training, the design helps make changeover more repeatable and less dependent on individual technician feel.
For contract manufacturers, the right blister packaging machine is not only the one that runs fast. It is the one that can be prepared for the next specification with less downtime, less adjustment and less uncertainty.
Время выполнения зависит от конструкции машины, формата блистерной упаковки и опыта оператора. При использовании традиционной системы даже опытному специалисту может потребоваться более часа, в то время как неопытный оператор может потратить полдня и все равно столкнуться с трудностями при настройке. Для соответствующих модульных моделей и конфигураций Rich Packing обученный оператор может выполнить полную смену пресс-формы примерно за 15 минут.
Контрактные производители, контрактные производители лекарственных препаратов и производители фармацевтической продукции по заказу могут столкнуться с необходимостью обработки различных спецификаций заказчика на одной и той же производственной линии. Более быстрая и воспроизводимая переналадка сокращает время простоя между партиями и делает планирование производства менее зависимым от опыта отдельных технических специалистов.
В зависимости от продукта и конфигурации блистерной упаковки, переналадка может включать в себя станцию формования, систему подачи, станцию термосварки, станцию маркировки партий и станцию резки.
Да, если машина оснащена соответствующими комплектами пресс-форм и продукция находится в пределах диапазона применения машины. Для таблеток или капсул разных размеров, расположения полостей и размеров готовых блистеров может потребоваться другая оснастка.
Традиционная ручная настройка часто в значительной степени зависит от опыта специалиста. Модульная конструкция с фиксированным положением предназначена для уменьшения этой зависимости. После соответствующего обучения опытные операторы могут более стабильно выполнять многие этапы переналадки на соответствующих конфигурациях.
Традиционная регулировка может потребовать многократных пробных запусков, прежде чем будут определены правильные положения для формования, герметизации и резки. Более точная регулировка положения сокращает количество ненужных циклов корректировки, что помогает уменьшить расход ПВХ, алюминиевой фольги и материала во время подготовки.
Помимо скорости вращения, проверьте фактическую процедуру переналадки, метод позиционирования пресс-формы, время замены оснастки, требования к оператору, количество этапов регулировки, ожидаемые отходы при настройке и доступную техническую поддержку после поставки.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
Электронное письмо : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Поддерживается сеть IPv6